
 English
 日本語
 Deutsch
 Oct 09, 2026
 投稿者: 管理者
冷間押出とアルミニウムのダイカスト: どちらのプロセスがより高精度の部品を提供しますか?
精密アルミニウム部品を成形するプロセスの選択が必要な理由
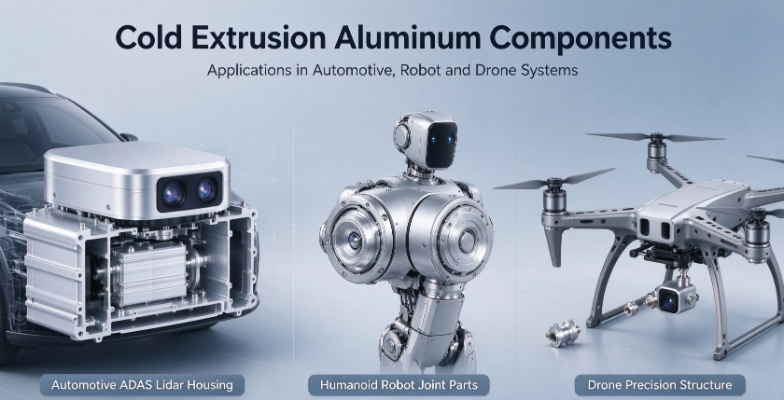
運転支援センサー、ライダーハウジング、人型ロボットのジョイント、ドローン構造を設計するエンジニアも同じ課題に直面しています。システムの中心にあるアルミニウム製コンポーネントは、厳密な寸法を保持し、長年にわたって振動に耐え、最初のユニットから 1 万番目のユニットまで同じように動作する必要があります。多くの場合、プロジェクトの初期段階で選択した製造ルートによって、後でコストのかかる再設計を行わずにそれらの目標を達成できるかどうかが決まります。
これらの議論の中心となるのは、従来のダイカストと冷間押出という 2 つのプロセスです。どちらも複雑な形状を大量に製造できますが、内部構造、機械的性能、寸法制御、および快適ゾーンを超えたときに生じる問題が大きく異なります。それらを交換可能なものとして扱う購入者は、現場での故障やスクラップが生産ラインに現れた後に初めて違いに気づくことがよくあります。
このガイドでは、エンジニアリングと購買の観点から 2 つのプロセスを比較します。それぞれがどのように金属を形成するか、それぞれが最も優れた性能を発揮する場所、コストの実際の様子、および有能なサプライヤーが満たせる仕様の書き方について説明します。ダイカストが依然として賢い選択である状況を含め、トレードオフがオープンに提示されます。
各工程で金属がどのように形成されるか
性能の差を理解する最も明確な方法は、成形中の金属の物理的状態を観察することです。ダイカストでは、アルミニウムを溶かし、高圧下でスチール製の金型に押し込みます。冷間押出では、固体ビレットが室温または室温付近でダイに押し込まれます。そのたった 1 つの違いが、その後に続くほぼすべてのことを形作ります。
アルミダイカスト
溶けたアルミニウムがキャビティを素早く満たすため、複雑な薄肉ハウジングのダイカストを効率的に行うことができます。問題は、充填および固化中に何が起こるかです。溶融物中に閉じ込められた空気と、金属が冷えるにつれて放出されるガスにより気孔が形成され、収縮により厚い部分が最後に凍結する空隙が形成されます。適切に制御されたプロセスであっても内部に不連続性が残り、そのようなボイドは部品のより重いセクションで最も一般的です。
- 溶融金属は高速かつ高圧で鋼の金型に注入されます。
- 金属は冷えて固まりますが、小さな部品の場合は数秒以内に固まることがよくあります。
- 鋳物は取り出されてトリミングされ、多くの場合、重要な面が機械加工されます。
- リークテストまたは検査では、内部に空隙のある部品を選別します。
冷間押出アルミニウム
冷間押出は固体材料に対して行われるため、液体段階がなく、固化収縮もありません。ビレットは圧縮され、成形されたダイに押し込まれ、金属が塑性的に流れてダイの形状になります。この塑性流動は、内部の不連続性を閉じ、金属流動の方向に沿って粒子構造を整列させる傾向があり、これにより、荷重がかかるコンポーネントにとって最も重要な方向の強度が向上します。
- 切断された鍛造アルミニウムのビレットがプレス工具に装填されます。
- プレス機はビレットをダイに押し込み、壁、ボス、キャビティを成形します。
- 形成された部品はトリミングされ、場合によっては応力除去や熱処理が行われます。
- CNC 加工は、最終的な精度が必要な部分のみを仕上げます。
並べて見る: コアパフォーマンスの違い
調達チームは通常、構造密度、強度と疲労寿命、表面仕上げによる寸法精度、熱挙動、バッチの一貫性という 5 つの側面でプロセスを比較します。以下の表は、典型的な結果をまとめたものです。実際の結果は、合金、形状、工具の品質、検査基準によって異なります。
| 基準 | アルミダイカスト | 冷間押出アルミニウム |
|---|---|---|
| 内部構造 | ガスの多孔性と収縮の可能性 | 完全に密集した閉じた不連続性 |
| 耐疲労性 | 中程度、ボイドに敏感 | 高く、繰り返し負荷に適しています |
| 延性 | 制限されることが多い | 一般に高い |
| 成形そのままの表面粗さ | 通常約 1.6 ~ 3.2 マイクロメートル Ra | 通常約 0.8 ~ 1.6 マイクロメートル Ra |
| 限界許容範囲 | 加工なしで0.1mm以上の場合が多い | 多くの場合、成形されたフィーチャでは 0.05 mm 以上 |
| レーザー溶接適性 | 気孔率による制限 | 強力で一貫した溶接結果 |
| バッチの一貫性 | プロセスドリフトによって異なります | 安定した over long runs |
密度と毛穴レス性能
密度は、他のほとんどの違いの基礎となります。ダイカストのガス気孔は必ずしも表面に見えるわけではないため、隠れたリスクとなります。ハウジングは目視検査に合格しても、圧力がかかると漏れる場合があります。また、負荷経路の近くに空隙があるため、数千回の熱サイクル後に亀裂が入る場合もあります。冷間押出成形品は液体から固体への移行を完全に回避するため、このような内部不連続性はほとんどありません。溶接の品質は表面の下にあるものに大きく依存するため、これは密閉されたセンサーハウジングやレーザー溶接される部品にとって最も重要です。
強度と耐疲労性
ロボットの関節や車両のシャーシ環境のコンポーネントが 1 回の過負荷で故障することはほとんどありません。それらは何百万回もの小さな応力の反転によって破損し、弱い部分にゆっくりと亀裂が生じます。冷間押出により、方向性のある粒子の流れを持つ緻密な構造が生成されるため、特にフィレット、薄いリブ、ボスでの疲労性能が一般に高くなります。ダイカストは優れた静的強度を実現できますが、延性が低く、内部空隙の影響を受けやすいため、振動下での疲労寿命が短くなる可能性があります。
寸法精度と表面品質
ダイカストは冷えると収縮するため、工具はその動きを補正する必要があります。厳しい公差を達成するには、通常、重要な面、穴、取り付け部分に CNC 加工を追加する必要があります。冷間押出では、最終寸法に近い部品が形成され、より滑らかな表面が生成されるため、二次加工が必要なフィーチャが少なくなります。機械加工ステップが減るということは、取り扱いイベントが減り、取り付けエラーが減り、アセンブリの適合性が向上することを意味します。
熱挙動とバッチの一貫性
熱管理は、電子機器からの熱がホットスポットを作らずに外殻に到達する必要がある LIDAR モジュールやセンサー ハウジングにとって重要です。緻密で空隙のない壁は、熱の流れを不均一に遮断する可能性がある、散在する細孔のある壁よりも熱をより確実に伝導します。生産の実行中に、ダイカストのプロセスドリフトにより、シフトごとに気孔率レベルが変化する可能性があります。冷間押出は安定した生産量を維持する傾向があるため、受入れ検査の作業負荷が軽減され、長期にわたって欠陥率を低く保つことができます。
2 つの生産ルートの視覚的な概要
以下の図は、各ルートの手順の順序を示しています。重要な違いは中間段階にあります。一方のケースでは液体金属が凝固しますが、もう一方のケースでは固体ビレットが塑性的に流動します。
アプリケーション シナリオ: 各プロセスが適合する場所
どちらのプロセスも一般的に優れているわけではありません。正しい選択は、部品の機能、部品にかかる荷重、シールと溶接の要件、生産量によって異なります。以下のガイダンスは、固定ルールではなく業界の一般的な慣行を反映しており、エンジニアリング レビューで各ケースを確認する必要があります。
ダイカストが依然として健全な選択肢である
- 寸法公差が大きく、内部の完全性よりも表面の外観が重要な低精度ハウジング。
- 荷重がほとんどかからず、圧力下での密閉を必要としない非構造的なカバーおよびシェル。
- 非常に複雑な薄肉形状を大量生産する場合、部品あたりの工具コストが主な要因となります。
- 設計がまだ変更中であり、ツールの反復が高速であるプロジェクトでは、長期的な疲労データよりも重要です。
冷間押出が明らかな利点をもたらす場合
- 温度サイクルを通じて密閉性と寸法安定性を維持する必要があるライダーのハウジングと車載カメラのボディ。
- 連続往復運動を経験し、疲労亀裂に耐える必要がある人型ロボットの構造部品。
- 重量と信頼性の両方が重要となる、高い動的負荷を担うドローンのコンポーネント。
- レーザー溶接や高気密性が必要な部品。緻密な母材により溶接の安定性が向上します。
コストの図: 単価と総コスト
一般的に、ダイカストは常に安価であると考えられています。これは、非常に大量生産される単純な部品の単価には当てはまりますが、総コストには、スクラップ、再加工、検査、二次加工、現場での返品、および品質問題の解決に費やされるエンジニアリング時間が含まれます。これらの隠れたコストを考慮すると、より低い見積価格がより高価なオプションになる可能性があります。
冷間押出には通常、より高額な工具の先行投資と、より慎重なビレットとプレスのセットアップが必要です。その強みは収量と予測可能性にあります。不合格となる部品が減り、必要な加工作業が減り、シフト全体で生産量が一定に保たれると、プログラムの寿命全体にわたって良品部品あたりのコストを有利に保つことができます。購入者は、単価の見積もりだけを比較するのではなく、総所有コストの見積もりをリクエストする必要があります。
アルミニウム精密部品を指定するための設計のヒント
どのルートを選択する場合でも、明確な仕様によりリスクが軽減されます。形状だけでなく機能を説明する図面は、サプライヤーが適切なプロセスを推奨し、問題を早期に報告するのに役立ちます。信頼できるチームと協力するチーム 冷間押出アルミニウム部品 サプライヤーは多くの場合、初期の設計レビューから最大限の利益を得ることができます。
- どのフィーチャが荷重を伝達し、シールし、熱を伝導するかを特定し、それらを図面上で重要としてマークします。
- 肉厚の変化を緩やかに指定して、急激な変化での応力集中を回避します。
- シール面やベアリングシートなど、重要な箇所のみ表面粗さを定義します。
- リークテストやサンプルの切断など、内部の完全性を検査する方法を記載します。
- サプライヤーが工具と生産能力を計画できるように、予想される生産量と年間予測を提供します。
- ツールがリリースされる前に、最初の製品検査計画と合格基準について合意します。
避けるべきよくある間違い
- すべての公差を同じ値に厳格化すると、機能が向上せずにコストが上昇します。
- 設計時に疲労荷重を無視し、静的強度のみをチェックします。
- サプライヤーにその背後にあるパフォーマンス要件を与えずに、プロセスの選択をオープンにしたままにする。
精密アルミニウムのサプライヤーに求めるもの
プロセスの知識は全体像の一部にすぎません。生産しているサプライヤー 精密アルミニウム部品 要求の厳しい業界では、ビレットから完成品までのチェーン全体にわたる制御を実証できる必要があります。以下のチェックリストは、購入者がプロジェクトに取り組む前に能力を評価するのに役立ちます。
- 個別の下請けステップではなく、統合されたワークフローとしての冷間押出と CNC 加工の経験。
- 寸法測定、表面チェック、内部完全性テストなどの検査機能を文書化します。
- 密閉または溶接されたアセンブリに適した洗浄および表面処理プロセス。
- 図面のレビュー、設計調整の提案、カスタム OEM プログラムと ODM プログラムの両方をサポートする意欲。
- 長期の生産実行にわたってバッチの一貫性がどのように維持されるかを示す明確なプロセス制御記録。
結論: プロセスをパフォーマンス目標に合わせる
長い耐用年数にわたって高密度、寸法安定性、耐疲労性を維持する必要がある精密部品の場合、冷間押出成形は、ダイカストではなかなか達成できない構造上の利点を提供します。ダイカストは、そのスピードと工具の経済性が合理的である、よりシンプルで応力が低い大量生産用途で依然としてその地位を獲得しています。最良の決定は、プロセス名ではなく部品の機能から始まります。
次のプロジェクトにセンサー ハウジング、ロボット構造、またはドローン コンポーネントが含まれる場合は、図面と性能要件を早い段階で共有してください。形状、荷重、シーリングのニーズを詳細に検討することで、どのルートが適合するかがわかり、完全な生産が開始される前にサンプル検証によってそれが確認されます。
よくある質問
Q1: 冷間押出はダイカストよりも常に高価ですか?
必ずしもそうとは限りません。冷間押出では、通常、初期の工具やセットアップのコストが高くなりますが、廃棄される部品が減り、必要な機械加工のステップが減り、現場での収益が減少するため、総コストを削減できます。総所有コストを比較すると、単価だけを比較するよりも正確な情報が得られます。
Q2: アルミダイカスト部品は密閉または防水ハウジングに使用できますか?
はい、適切な設計、プロセス管理、および漏れテストを行った上で可能です。ただし、厚い部分の内部多孔性により、視覚的に検出するのが難しい漏れ経路が生じる可能性があります。厳格なシール要件が求められるハウジングの場合、緻密な基材を使用することでこのリスクが軽減され、一貫性が向上することがよくあります。
Q3: ロボットやドローンの部品にとって耐疲労性が重要なのはなぜですか?
これらの部品には、移動や振動中に繰り返し負荷がかかります。疲労亀裂は通常、小さな欠陥または応力集中から始まり、多くのサイクルにわたってゆっくりと成長します。緻密で方向性が揃った粒子構造は亀裂の発生を遅らせ、連続動作下での耐用年数を延ばします。
Q4: 冷間押出は重要な形状に対してどの程度の許容差を達成できますか?
多くの成形フィーチャでは、形状、材料、工具条件に応じて、約 0.05 mm 以上の公差が達成可能です。最終機械加工により、さらに厳密な制御が必要なフィーチャを改良できます。サプライヤーとの早期の話し合いは、各機能の現実的な公差を設定するのに役立ちます。
Q5: 新しい設計にどのプロセスを指定するかはどのように決定すればよいですか?
まず、機能要件 (荷重、シーリング、溶接、熱伝達、予想される体積) を列挙することから始めます。部品が構造的、密封されている、または疲労が重要である場合、冷間押出は真剣な評価に値します。部品が単純で重要ではなく、公差が許容範囲内で非常に大量に生産される場合は、ダイカストの方が経済的である可能性があります。両方のルートでのサンプル テストにより、選択を確認できます。
おすすめ商品
-
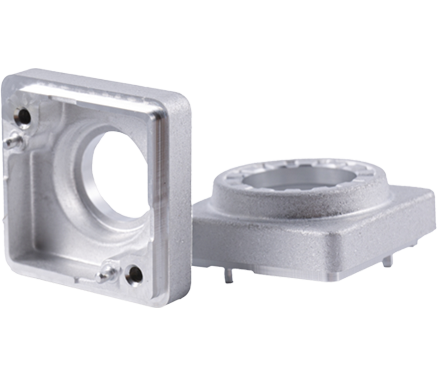
車両用アルミ製カメラ筐体
材料: Al1070、信頼できる純度は製品の優れた放熱をもたらし、クライアント側のレーザー溶接の信頼性と安定性を確保できます。
CNC: 機械加工クランプの信頼性;
開発: 製品の公差と適合性、構造設計
PPM: 製品品質の安定性と一貫性;
-
アルミニウム冷間押出
省エネと環境保護、高い生産効率、高い製品精度、原材料の節約。
プロセス: 1、押出、2、ブランキング、3、研削、4、冷間押出、5、磁気研削、6、CNC、7、超音波洗浄、8、完全検査および包装。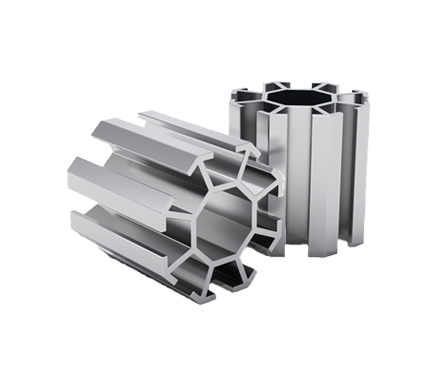
-
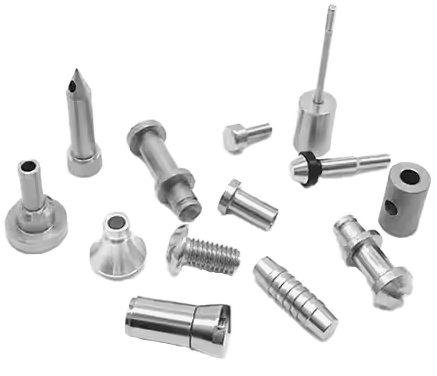
アルミニウム冷間鍛造部品
製品の表面粗さは低く、変形の強化効果により製品の強度も向上します。
-
電話番号
+86-0572-2210226電話番号
+86-13819283977 +86-13567228000 +86-13655726561住所
中国浙江省湖州市燕三路288号創新創業産業園B棟QRコード
-
クイックリンク
ホーム 製品 会社情報 生産工場 産業 ニュース お問い合わせ -
製品一覧
車両用アルミ製カメラ筐体 アルミニウム冷間押出 アルミニウム冷間鍛造部品 -
お気軽にお問い合わせください