
 English
 日本語
 Deutsch
 Oct 01, 2026
 投稿者: 管理者
自動車用センサーが道路で使用できるかどうかがアルミニウム製ハウジングによって決まる理由
センサーのハウジングがパッケージングの詳細ではなく、エンジニアリング上の決定である理由
2 ピクセルの位置がずれるカメラ モジュール、夏の高速道路で過熱するレーダー ユニット、高圧洗浄後に曇る LiDAR エンクロージャ:これらはセンサーの故障ではありません。それらは住宅の失敗です。車両プラットフォームが検証に達するまでに、エンクロージャは熱経路、光学基準、シールの完全性、および今後 15 年間の腐食予算をすでに修正しています。
最新の車両に搭載されるセンサーの数は増加しています。カメラ、レーダー、LiDAR、超音波、および環境センシング ユニットは、それぞれ、それらを保護するハウジングに異なる要求を課します。光学式センサーは平面度と平行度を重視します。レーダー モジュールは、温度全体にわたる寸法安定性を重視します。 LiDAR ユニットは、小型の高温パッケージからの熱抽出を考慮します。いずれも湿気、埃、塩分、振動を気にします。
これらのエンクロージャのほとんどではアルミニウムがデフォルトの答えになっていますが、それには十分な理由があります。鋼には匹敵しない強度重量比、200 ~ 230 W/m·K の範囲の熱伝導率、不動態酸化層による自然耐食性、陽極酸化処理、粉体塗装、レーザー溶接との完全な互換性を備えています。興味深いエンジニアリング作業は、アルミニウムを選択することにありません。それは選択の中にあります どの アルミニウム、製造 どの 方法、保持 どの 公差。
このガイドでは、材料、公差とフィット、熱管理、侵入保護、表面処理、サプライ チェーンという 6 つの選択要素を、実際のプログラムで現れる傾向がある順序で検討します。各セクションには、工具を切断する前に製造パートナーに尋ねる価値のある質問が含まれています。
核となるトレードオフ
住宅に関するあらゆる決定は、質量と剛性、公差とコスト、そして熱性能と製造可能性をトレードします。普遍的に正しい仕様というものはなく、センサーの故障モードに一致する仕様のみが存在します。
要素 1: アルミニウム合金の全範囲にわたる材料の選択
合金は、強度、熱伝導率、腐食挙動、溶接性、および表面の陽極酸化の程度を決定します。間違った選択をすると、後でスレッドの剥がれ、消えないホットスポット、またはコーティング後の仕上げの斑点として現れます。
| 合金 | 代表的な特性プロファイル | センサーハウジングに最適 |
|---|---|---|
| Al1070 | 高純度、非常に高い熱伝導率、優れたレーザー溶接性 | 密閉されたハウジング、熱が重要なモジュール |
| 6061 | 強度が高く、耐食性に優れ、溶接可能 | 構造ハウジング、取り付けブラケット |
| 6063 | 優れた押出性、滑らかな成形表面 | 複雑なプロファイル、統合されたヒートシンク本体 |
| 7075 | 非常に高い強度、耐疲労性 | 高荷重および振動に厳しいマウント |
選択肢を絞る方法
- 動作温度範囲とピーク熱負荷
- 機械的な荷重経路とファスナーの要件
- 封止方法、特にレーザー溶接が計画されているかどうか
- 表面仕上げとコーティングの要件
- 必要な押出または鍛造の形状で入手可能
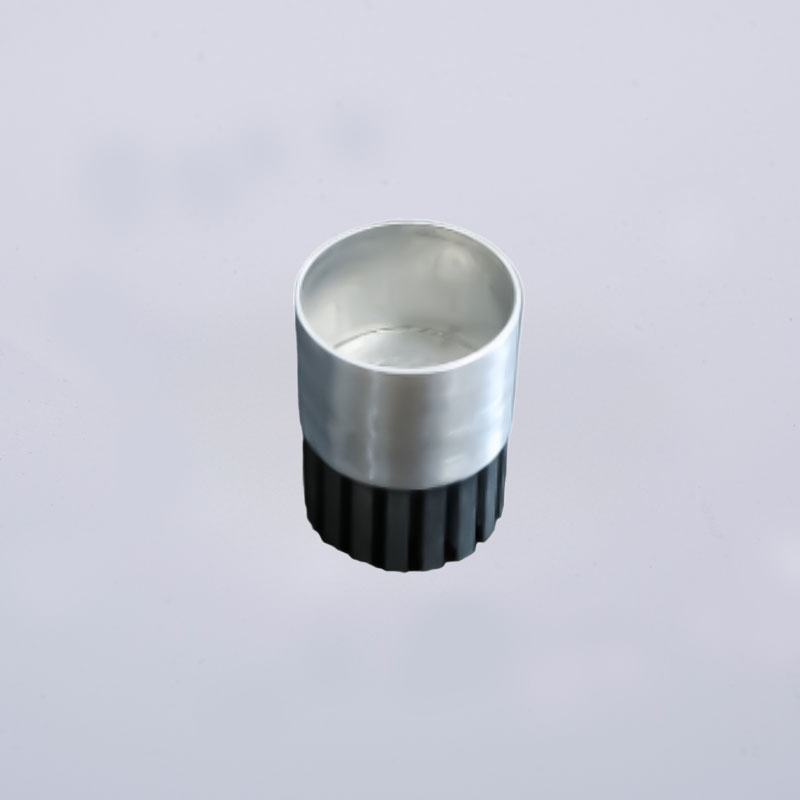
サーマルクリティカルで気密封止されたセンサー パッケージには、熱拡散と信頼性の高いレーザー溶接を組み合わせた Al1070 などの高純度合金が指定されることがよくあります。ヒートシンクとしても機能する構造ブラケットの場合、通常、6061 または 6063 の方がコストと機械加工性のバランスが優れています。振動の多い取り付けポイントが 7075 に向かって押し付けられます。
要素 2: 寸法公差とフィット感
センサー ハウジングは 2 つの精密な仕事を同時に実行します。光学コンポーネントまたは電磁コンポーネントを相互に配置し、環境に対して密閉します。どちらの仕事も耐性の問題です。
| フィーチャクラス | 一般的な要件 | それを実現するプロセス |
|---|---|---|
| 一般寸法 | プラスマイナス0.1mm | 冷間押出またはダイカスト |
| 重要な機能 | プラスマイナス0.02mm | 成形後CNC仕上げ |
| 光学取り付け面 | ミクロン範囲の平面度と平行度 | CMM検証を備えた精密CNC |
成形プロセスで上限が設定される理由
冷間押出により、優れた寸法精度と緻密な粒子構造を備えたニアネット形状が得られます。その後、CNC 機械加工により、全体の形状を乱すことなく、重要なフィーチャーを最終公差内に収めます。この組み合わせにより、ハウジングは構造的に健全であると同時に光学的に正確なものとなります。
検証は仕様の一部です
- 三次元測定機による基準と位置の検査
- プロファイルチェック用光学コンパレータ
- 平面度および粗さの表面形状測定
- PPM の安定性に関する検査記録の文書化
実践的なルール
厳密な許容誤差は、センサーが実際に必要とする場合にのみ指定してください。精度が 1 ミクロン上がるごとに加工時間が追加され、加工時間はプログラム内で最も制御可能なコスト レバーです。
要素 3: 放熱と熱管理
カメラ、レーダー、LiDAR モジュールは動作中に継続的に熱を発生します。温度上昇により精度が低下し、コンポーネントの劣化が加速し、校正ルーチンでは完全に補償できない熱ドリフトが発生します。ハウジングは主な熱交換器です。
熱設計原則
- 対流のための外表面積を最大化する
- 熱源から外壁まで途切れることのない熱経路を維持します。
- 断熱層として機能する内部の多孔性を避ける
- フィンの形状と向きを気流の方向に合わせる
- ハウジングを絶縁しない表面処理を選択してください
熱性能に対するプロセスの影響
冷間押出により、緻密で本質的に細孔のない構造が生成されます。熱は固体金属を通って伝わる必要があるため、多孔性をなくすことで、途切れることのない熱経路が確保されます。比較テストでは、冷間押出アルミニウムハウジングは同等のダイカストハウジングよりも最大 2.36 倍優れた熱性能を実証しました。これは主にダイカストが伝導を遮断するガス多孔性を導入するためです。
| デザインの特徴 | 熱的利点 |
|---|---|
| 一体型ヒートシンクフィン | 対流表面積を増加させる |
| サーマルパッドまたはギャップフィラー | コンポーネントと壁の間の空隙を閉じる |
| シャーシ取り付け面 | 二次伝導パスを提供します |
| 薄い導電性コーティング | 表面での熱伝達を維持します |
要素 4: 侵入保護と密閉戦略
外部センサーは、雨、路面の水しぶき、ほこり、塩分、繰り返される温度サイクルを検知します。侵入保護は、車両の寿命にわたって車内を乾燥した清潔な状態に保つものです。
| 評価 | 保護レベル | 一般的なセンサーの位置 |
|---|---|---|
| IP67 | 防塵、一時的な水没から保護 | ボディマウントレーダーおよびカメラユニット |
| IP68 | 防塵、継続的な水没から保護 | 低い位置に取り付けられたモジュールまたは露出したモジュール |
| IP69K | 高圧、高温の洗浄から保護 | 商用車およびオフハイウェイセンサー |
シール方法とそのハウジング要件
- Oリング溝: 正確な溝寸法と滑らかなシール面が必要
- ガスケットチャンネル: 一貫した溝の深さと表面仕上げが必要
- レーザー溶接: 溶接可能な高純度合金ときれいな合わせ面が必要です
- 超音波溶接: 制御されたエネルギーディレクターと材料の一貫性に依存します
- 接着剤による接合: 表面の汚れや粗さに敏感
耐圧性は材料から始まります。無孔構造にはそもそも漏れ経路がありません。そのため、密封センサー ハウジングには冷間押出成形が指定されることが多いのです。シールまたは接着の前に超音波洗浄を行うと、チャネルや弱い接着ラインが形成される原因となる油や粒子が除去されます。
洞察を封印する
フィールドリークのほとんどは、バルク材料ではなく界面に遡ります。溝の形状、表面粗さ、および清浄度は、合金の仕様と同じくらい注目に値します。
要素5: 表面処理と耐食性
外装ハウジングは、塩水噴霧、道路化学物質、紫外線、熱サイクルにさらされています。表面処理により、可視センサーモジュールに求められる耐食性、耐摩耗性、外観品質を実現します。
| 治療 | 特徴 | いつ指定するか |
|---|---|---|
| 陽極酸化処理 | 厚い硬質酸化物層、優れた耐食性、色のオプション | 耐久性と美観が求められる外装住宅 |
| 粉体塗装 | 耐久性のある厚い仕上げ、幅広い色範囲、優れた腐食保護 | 目に見えるカバーとブラケット |
| 化成皮膜 | 薄くて導電性があり、アースに適しています | 電気的導通が必要なインターフェース |
| レーザーマーキング | 永久的な識別とトレーサビリティ | 部品番号付けとロット追跡 |
選択基準
- 環境暴露の重大度と予想耐用年数
- 外観と色の要件
- 導電性または絶縁性の必要性
- コストとプロセスの可用性
コーティング前の表面仕上げは、ほとんどのチームが予想している以上に重要です。粗さが低いほどコーティングの密着性が向上し、より均一な最終外観が得られます。冷間押出により優れた成形されたままの表面が得られるため、陽極酸化または粉体塗装の前に必要な準備作業が軽減されます。
要素 6: リードタイム、生産能力、サプライチェーンの信頼性
自動車の開発サイクルが短縮されます。ハウジングが遅れて到着すると、それがどれだけうまく作られているかに関係なく、検証、PPAP、および生産の開始が遅れます。
リードタイムの実際の行方
- 金型の設計と製作
- 最初の記事のサンプリングと承認
- 生産スケジュールと材料調達
- 表面処理キュー
- 検品、梱包、発送
キャパシティについての質問に値する質問
- 使用可能な押出ラインは何本あり、どのようなトン数範囲に対応できますか
- 年間単位容量はどれくらいですか
- CNC加工は社内で行われますか
- 陽極酸化処理と粉体塗装は社内で行われます
- サプライヤーは再認定なしでプロトタイプから量産まで拡張できるか
垂直統合は、スケジュールの信頼性を予測する最も強力な要素です。押出成形、冷間押出成形、CNC 加工、および表面処理が 1 つの屋根の下に配置されると、受け渡しがなくなり、品質フィードバック ループが短縮され、サードパーティのキューに依存するスケジュールが停止します。プラスチックおよびステンレススチールのアクセサリに関する長期的なパートナーシップにより、完全なセンサー アセンブリの調達がさらに簡素化されます。
サプライチェーンの洞察
容量に関する主張ではなく、容量の数値を尋ねてください。年間生産量、ライン数、トン数範囲を検証できます。フルサービスの製造業者であるという一般的な言い方はそうではありません。
カスタムアルミニウムセンサーハウジングの選択チェックリスト
| 因子 | 尋ねるべき質問 | 見た目の良さ |
|---|---|---|
| 材質 | 熱、機械、腐食のニーズのバランスをとる合金はどれですか? | 熱および溶接用の高純度合金、構造用の 6061 または 6063 |
| 許容範囲 | 光学的な位置合わせとシールにはどのような公差が必要ですか? | 一般的に 0.1 mm、重要な機能では 0.02 mm |
| 熱 | 熱負荷と必要な熱経路は何ですか? | 密集, pore-free wall with integrated fins |
| IP等級 | どの定格と封印方法が適用されますか? | 気孔のない素材、きれいなインターフェース、検証済みの溶接またはシール |
| 表面 | どのような露出と外観が必要ですか? | 陽極酸化処理 or powder coating matched to environment |
| リードタイム | 設計の凍結から SOP までのタイムラインはどのようなものですか? | 統合された押出、CNC、仕上げ能力 |
| 品質 | どのような PPM ターゲットとドキュメントが必要ですか? | 文書化された検査、CMM データ、一貫した PPM |
センサーハウジングのアルミニウム冷間押出成形 vs ダイカスト
この比較は、ほぼすべてのセンサー ハウジング プログラムで行われますが、答えはどの故障モードが最も重要かによって異なります。
| 属性 | 冷間押出 | ダイカスト |
|---|---|---|
| 内部気孔率 | 本質的に毛穴レス | ガスの多孔性が一般的です |
| 熱 path | 中断されず、比較テストで最大 2.36 倍優れています | 細孔や封入物によって中断される |
| 耐圧性 | 優れた、漏れ経路なし | 場合によっては含浸や封止が必要 |
| 寸法精度 | 成形直後は良好、CNC 後も良好 | 複雑な形状に適しています |
| ベストフィット | 密閉された、熱に厳しいセンサーハウジング | 熱需要が低い複雑な薄肉形状 |
センサーを密閉する必要がある場合、またはかなりの熱を放出する必要がある場合、冷間押出成形には、下流のプロセスで完全に回復できないという構造上の利点があります。形状の複雑さが支配的で、熱負荷が適度な場合、ダイカストは競争力を維持します。
よくある質問
Q1: 車載センサーハウジングに最適なアルミニウム合金はどれですか?
単一の最高の合金はありません。 Al1070 などの高純度合金は、熱が重要なハウジングやレーザー溶接ハウジングに適しています。 6061 および 6063 は、構造ハウジングおよび複雑な押出プロファイルに適しています。 7075 は、高負荷または振動が重要なマウントに適しています。正しい選択は、動作温度、機械的負荷、シール方法、および表面仕上げの要件に基づいて決まります。
Q2: センサーハウジングではどの程度の許容差を現実的に達成できますか?
通常、冷間押出またはダイカスト後の一般的な寸法は約 0.1 mm に保たれます。 CNC 仕上げでは、重要な形状が約 0.02 mm に達することがあります。光学取り付け面は多くの場合、CMM 検査によって検証されるミクロン範囲の平面度と平行度を必要とします。
Q3: 冷間押出が熱的にダイカストよりも優れているのはなぜですか?
ダイカストは金属にガスの気孔を導入します。多孔性は伝導経路を遮断し、局所的なホットスポットを作成します。冷間押出により、緻密で本質的に細孔のない構造が生成されるため、熱は固体金属を通って伝わります。比較テストでは、冷間押出ハウジングの熱性能が最大 2.36 倍優れていることが示されました。
Q4: 自動車用外装センサー ハウジングはどのような IP 定格をターゲットにする必要がありますか?
IP67 は、身体に取り付けられたレーダーおよびカメラ ユニットに一般的です。 IP68 は、低い位置に取り付けられたモジュールまたは連続的に露出したモジュールに適用されます。 IP69K は、商用車やオフハイウェイ用途など、高圧、高温の洗浄が発生する場所で指定されています。
Q5: 表面処理は放熱性に影響しますか?
はい。厚い絶縁コーティングにより、表面の熱抵抗が増加します。陽極酸化皮膜と化成皮膜は通常、熱伝達を維持するのに十分な薄さですが、厚い粉体塗装の場合は熱収支を考慮して評価する必要があります。
Q6: 新しいセンサー ハウジング プログラムのリードタイムはどのように短縮できますか?
押出成形、冷間押出成形、CNC 加工、表面処理を統合したサプライヤーをお選びください。社内プロセス制御により、サードパーティのキューが削除され、サンプリング ループが短縮され、プロセス ステップ間のスケジュールのずれのリスクが軽減されます。
Q7:見積依頼書には何を記載すればよいですか?
データム戦略、合金の好みまたは性能要件、シーリング方法、IP 評価目標、表面処理仕様、年間生産量、および必要な納品マイルストーンを含む 3D モデルと 2D 図面を提供します。見積段階での DFM フィードバックにより、後でツールを変更することができなくなることがよくあります。
適切な住宅の指定は適切な質問から始まります
センサー ハウジングは、熱デバイス、精密治具、シール、そして腐食障壁であると同時に機能します。上記の 6 つの要素はそれぞれ、アプリケーションによっては制限となる可能性があります。これを正しく理解しているチームは、最初に故障モードを定義し、次にそれらの故障モードに対する材料、公差、熱設計、シーリング、仕上げ、およびサプライ チェーンを指定する傾向があります。
製造パートナーを評価するときは、カタログではなく統合されたプロセス能力を探してください。押出、冷間押出、CNC 加工、超音波洗浄、表面処理、および完全な検査を 1 つの屋根の下で行うことで、仕様が再現可能な部品に変わります。同じ統合により、 アルミニウム冷間押出部品 生産量での密閉型および熱が重要なセンサー エンクロージャに使用可能です。
図面と性能要件を早めに送信してください。見積段階での DFM フィードバックは、最初の記事の後にツールを変更するよりもはるかに安価です。
おすすめ商品
-
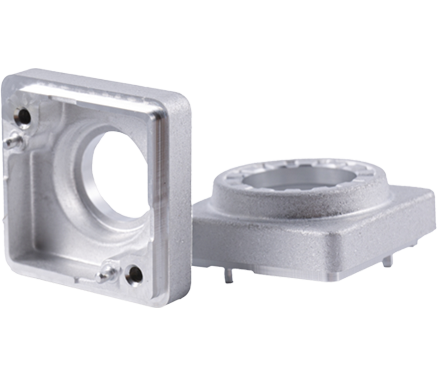
車両用アルミ製カメラ筐体
材料: Al1070、信頼できる純度は製品の優れた放熱をもたらし、クライアント側のレーザー溶接の信頼性と安定性を確保できます。
CNC: 機械加工クランプの信頼性;
開発: 製品の公差と適合性、構造設計
PPM: 製品品質の安定性と一貫性;
-
アルミニウム冷間押出
省エネと環境保護、高い生産効率、高い製品精度、原材料の節約。
プロセス: 1、押出、2、ブランキング、3、研削、4、冷間押出、5、磁気研削、6、CNC、7、超音波洗浄、8、完全検査および包装。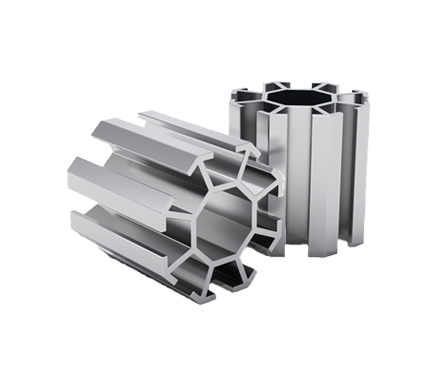
-
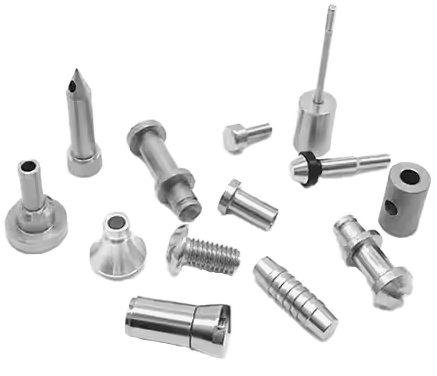
アルミニウム冷間鍛造部品
製品の表面粗さは低く、変形の強化効果により製品の強度も向上します。
-
電話番号
+86-0572-2210226電話番号
+86-13819283977 +86-13567228000 +86-13655726561住所
中国浙江省湖州市燕三路288号創新創業産業園B棟QRコード
-
クイックリンク
ホーム 製品 会社情報 生産工場 産業 ニュース お問い合わせ -
製品一覧
車両用アルミ製カメラ筐体 アルミニウム冷間押出 アルミニウム冷間鍛造部品 -
お気軽にお問い合わせください