
 English
 日本語
 Deutsch
 Sep 24, 2026
 投稿者: 管理者
アルミニウム冷間押出がダイカストよりも優れている理由: 完全な製造ガイド
はじめに: すべてを変える製造上の選択
2 つのアルミニウム コンポーネントは、技術図面上では同一に見えますが、実際のアプリケーションでのパフォーマンスは大幅に異なる場合があります。この違いの原因は、多くの場合、製品を作成するために使用された製造プロセスという 1 つの決定に遡ります。自動車やエレクトロニクスからロボット工学やセンサー システムに至るまでの業界向けに、次の中から選択します。 アルミニウム冷間押出部品 そしてダイカストはコンポーネントの信頼性、強度、寿命に重大な影響を及ぼします。
ダイカストは、複雑な形状を迅速に製造できるため、製造業界の主流を占めていますが、多くのエンジニアが見落としている根本的な弱点、つまり内部気孔が生じます。高速射出中のガスの閉じ込めにより、材料構造全体に微小なボイドが生成されます。これは、引張強度の低下、熱伝導性の低下、耐圧性の低下、繰り返し荷重下での疲労亀裂の発生を促進する目に見えない欠陥です。
冷間押出は、根本的に異なる製造哲学を通じてこれらの制限に対処する代替アプローチです。冷間押出では、溶融金属を高速で射出するのではなく、室温またはそれに近い温度で持続的な高圧下で固体金属を精密な金型に押し込みます。その結果、ダイカストでは決して達成できない、連続的な粒子流動特性を備えた緻密で気孔のない構造が得られます。
冷間押出製造プロセスを理解する
冷間押出プロセスでは、慎重に調整された一連のステップを経て、生のアルミニウムが精密部品に変換されます。各段階は前の段階に基づいて構築され、最終部分での一貫性と信頼性を確保するために品質管理手段が全体に組み込まれています。
ステップ 1: 押し出し - 基礎の作成
このプロセスは、アルミニウムのビレットを最適な温度に加熱し、高圧下で精密な金型に押し込むことから始まります。この押出段階では、最初の材料フロー ラインが確立され、最終コンポーネントのおおよその形状を含むプリフォームが作成されます。押出温度は、材料の流動性と望ましい機械的特性のバランスをとるために慎重に制御されます。
ステップ 2: ブランキング - 材料の正確な分割
押し出されたプロファイルは、正確な長さの個々のブランクに切断されます。このブランキング操作により、後続の各部品の材料量が一貫していることが保証されます。これは、ブランク重量の変動が最終部品の密度と機械的特性の変動に直接つながるため、非常に重要です。精密なブランキングにより材料の無駄も最小限に抑えられ、全体的なプロセス効率の向上にも貢献します。
ステップ 3: 研削 - 表面処理
ブランクが冷間押出ダイに入る前に、その表面は精密研削によって準備されます。このステップでは、冷間押出プロセスを妨げたり、金型の寿命を縮めたりする可能性のある表面の酸化、汚染物質、軽微な欠陥を除去します。きれいで滑らかな表面により、金属が金型内を予測どおりに流れることができ、金型の摩耗を防ぐことができます。
ステップ 4: 冷間押出 - コア強化プロセス
準備されたブランクは冷間押出ダイに配置され、部品の複雑さとサイズに応じて通常 600 ~ 6000 トンの範囲の極度の圧力がかかります。この圧力と周囲温度では、固体アルミニウムが塑性変形し、金型キャビティに流れ込み、同時に加工硬化を受けます。塑性変形により結晶格子内の転位密度が増加します。これが、冷間押出が重要な用途にとって魅力的な強度向上の背後にあるメカニズムです。
粒子構造を切断して材料を除去する機械加工とは異なり、冷間押出では成形品の輪郭に沿って粒子の流れを整えます。この連続的な結晶粒方位は、応力経路が材料の流れに沿っていることを意味し、その結果、機械加工または鋳造された代替品と比較して優れた耐疲労性と衝撃強度が得られます。
ステップ 5: 磁気研削 - 優れた表面の実現
押出成形後、部品は磁場中に浮遊した微細な研磨粒子を使用して磁気研削を受けます。この仕上げ技術により、低い表面粗さ (通常、Ra 値は 0.4 ~ 1.6 マイクロメートルの範囲) が達成され、微細なバリや表面の凹凸が除去されます。得られる表面仕上げは、密閉性、正確なフィット感、または美的外観を必要とする用途にとって非常に重要です。
ステップ 6: CNC 加工 - 精密仕上げ
コンピューター数値制御加工により最終的な精密仕上げが行われ、ねじ、内部ボア、合わせ面などの形状が仕様に合わせて作成されます。 CNC 仕上げでは通常、重要な寸法でプラスまたはマイナス 0.02 ミリメートルという厳しい公差が達成され、コンポーネントが最終アセンブリで意図したとおりに適合し、機能することが保証されます。
ステップ 7: 超音波洗浄 - 汚染除去
梱包前に、すべての部品は高周波振動を使用した超音波洗浄を受け、残っている粒子、欠け、または汚染物質を取り除き、除去します。このステップは、内部の清浄度が信頼性と性能に直接影響を与える自動車の燃料システム、電子機器の筐体、センサー アセンブリの用途には不可欠です。
ステップ 8: 完全な検査と梱包
すべてのコンポーネントは、出荷のための保護パッケージ化前に、重要な機能について 100% の寸法検査を受けます。この包括的な品質ゲートにより、適合部品のみが顧客に届くことが保証され、メーカーは現代のサプライ チェーンが要求する欠陥レベル (100 万分の 1 または PPM) を維持できるようになります。
冷間押出成形とダイカスト成形: 技術的な比較
ダイカストは幾何学的に複雑な形状の製造に優れていますが、強度が重要で密度が重要な用途では冷間押出が主流です。技術的なトレードオフを理解することは、エンジニアが特定の要件に適したプロセスを選択するのに役立ちます。
空隙率と密度: 基本的な違い
ダイカストでは 2 つのメカニズムによって気孔が発生します。まず、高速射出により溶融金属内に気泡が閉じ込められます。第二に、凝固収縮により追加のボイドが生成されます。これらのメカニズムを組み合わせると、通常、体積で 2 ~ 5 パーセントの気孔率が得られます。対照的に、冷間押出は極度の圧力下で固体金属を形成し、両方のメカニズムを排除し、理論に近い密度を生み出します。
強度と疲労性能
ダイカスト部品の細孔は応力集中体として機能し、局所的な応力を増幅し、疲労亀裂の核生成サイトとして機能します。アルミニウムダイカストの引張強度は通常 200 ~ 300 メガパスカルの範囲ですが、加工硬化された冷間押出成形部品は 300 ~ 450 メガパスカルに達します。疲労性能の違いはさらに劇的で、冷間押出成形品は繰り返し荷重がかかる用途ではダイカスト代替品よりも 5 ~ 10 倍長持ちすることがよくあります。
耐圧性
ダイカスト部品は多くの場合、圧力を確実に保持したり油圧部品として動作させる前に、内部の気孔をシールするための二次プロセスである真空含浸が必要になります。冷間押出成形された部品は本質的に耐圧性があるため、この追加の加工ステップとコストが不要になります。
熱伝導率
多孔性は、材料を通る連続的な熱伝導経路を遮断します。冷間押出成形されたコンポーネントの熱伝導率は 200 ~ 230 ワット/メートル ケルビンですが、ダイカスト アルミニウムの熱伝導率は 90 ~ 130 であり、2 ~ 2.36 倍の性能上の利点があります。このため、冷間押出成形は、ヒートシンクやパワーモジュールハウジングなどの熱管理用途に最適な選択肢となります。
設計の複雑さと機械的特性
ダイカストは、冷間押出では困難または不可能な、薄肉で幾何学的に複雑な形状の製造に優れています。ただし、この幾何学的利点には機械的特性のペナルティが伴います。幾何学的制約内で操作される冷間押出は、ダイカストでは真似できない機械的特性を実現します。
| プロパティ | 寒い Extrusion | ダイカスト |
|---|---|---|
| 気孔率 | 本質的に毛穴レス | 典型的な 2 ~ 5% |
| 降伏強さ | 250~400MPa | 150~250MPa |
| 伸び | 8-15% | 3~8% |
| 硬度(HB) | 95-120 | 70-100 |
| 素材の活用 | ~95% | ~90% |
| 設計の柔軟性 | 中等度 | 高 |
なぜ密度が重要なのか: 多孔性の隠れたコスト
材料密度は単なる物理的な測定値ではなく、複数の重要な機能にわたるコンポーネントの信頼性とパフォーマンスの基本的な指標です。気孔率がパーセントごとに機械的特性と熱的特性の両方を低下させるため、要求の厳しい用途ではさらに性能が低下します。
機械的強度と疲労寿命
細孔は応力集中体として機能し、局所的な応力を公称設計値よりも高めます。静的荷重がかかると、この影響で引張強度が低下します。自動車のサスペンション コンポーネント、ロボットのジョイント、センサー マウントの特徴である周期的な荷重がかかると、細孔が亀裂の開始点になります。複数の研究にわたる研究により、気孔率を排除すると、同等の合金と応力レベルで疲労寿命が 5 ~ 10 倍延長されることが確認されています。
耐圧性 and Sealing
相互につながった多孔性により、ガスや液体の漏れ経路が形成されます。ダイカスト製油圧コンポーネントでは、組み立てと加圧後に初めて明らかになる微小漏れが発生することがよくあります。理論に近い密度を備えた冷間押出コンポーネントは本質的に耐圧性があり、二次的なシーリング処理は必要ありません。
熱管理性能
アルミニウムを通る熱伝導は、連続した材料経路に従います。細孔がこの経路を遮断し、熱が減少した断面積を通って空隙の周りを移動します。この効果により、冷間押出成形部品で観察される 2.36 倍の熱伝導率の利点が生じます。パワーエレクトロニクスなどの冷却を必要とするアプリケーションの場合、密度と熱伝導率の関係は製品の信頼性と寿命に直接影響します。
耐食性と環境耐久性
屋外の腐食環境では、細孔が水分や腐食剤をコンポーネントの奥深くに閉じ込めます。陽極酸化処理や塗装コーティングでは細孔を完全に塞ぐことができず、細孔が腐食の開始点として残ります。緻密で細孔のない構造は環境攻撃に効果的に抵抗し、自動車、船舶、インフラ用途での耐用年数を延ばします。
製造品質の一貫性
高密度の部品をきれいに加工し、工具の摩耗を予測し、表面仕上げを安定させます。多孔質コンポーネントの機械加工性は変動し、工具が空隙にぶつかることがあり、突然のエッジ破損や仕上がり不良の原因となることがあります。この変動により、CNC 仕上げ作業におけるスクラップ率と再加工コストが増加します。
重要な洞察:
密度が 1 パーセント減少すると、強度、疲労寿命、熱伝導率、耐食性の全体にわたって測定可能な性能の低下が生じます。故障が許容されない精密アプリケーションでは、密度は最適化変数ではなく、設計上の必須事項です。
材料特性の比較: パフォーマンスの背後にある数値
技術仕様は、ダイカストと比較して冷間押出がもたらす機械的および熱的利点の具体的な証拠を提供します。これらの値は、各方法で加工されたアルミニウム合金の典型的な性能範囲を表しています。
| プロパティ | 寒い Extruded | ダイカスト | 試験規格 |
|---|---|---|---|
| 密度 (g/cm3) | ≥2.70 | 2.55-2.65 | アルキメデス |
| 引張強さ (MPa) | 300-450 | 200-300 | ASTM E8 |
| 降伏強さ (MPa) | 250-400 | 150-250 | ASTM E8 |
| 伸び (%) | 8-15 | 3-8 | ASTM E8 |
| 硬度(HB) | 95-120 | 70-100 | ASTM E10 |
| 熱伝導率 (W/m-K) | 200-230 | 90-130 | ASTM E1461 |
| 耐疲労性 | 優れた(毛穴レス) | 中等度 (porosity-limited) | ASTM E466 |
| 耐圧性 | 素晴らしい (inherent) | 含浸が必要 | リークテスト方法 |
重要な注意事項: これらの値は、同等のアルミニウム合金 (通常は 6061 など) の代表的な範囲です。実際の性能は、特定の合金の選択、熱処理 (存在する場合)、および正確なプロセス パラメーターによって異なります。材料証明書を参照し、重要な用途の確認テストを実行します。
現実世界のアプリケーション: 冷間押出が主流となる場所
あらゆる業界において、冷間押出アルミニウム部品は、ダイカストでは適切に対処できない実際のエンジニアリング上の課題を解決します。以下のアプリケーションは、強度、密度、熱性能の利点が設計と信頼性においてどのような決定的な要因となるかを示しています。
自動車システム: 極端な条件下での信頼性
自動車センサーのハウジングは、極端な温度、振動、熱サイクルを通じて寸法安定性と耐圧性を維持する必要があります。冷間押出成形部品は、その緻密な構造が腐食に強く、加工硬化した構造が疲労破壊することなく振動を吸収するため、これらの厳しい環境で優れています。構造マウント、バッテリーコンポーネントのハウジング、燃料システムのフィッティングはすべて、追加のシーリング処理の必要性を排除する固有の耐圧性の恩恵を受けます。
エレクトロニクスと電源管理: 熱臨界
パワー エレクトロニクスは局所的に激しい熱を発生しますが、コンポーネントの故障を防ぐために、この熱を迅速に放散する必要があります。ヒートシンクの性能は、熱伝導率と接触面密度に直接相関します。冷間押出ヒートシンクは、ダイカストの代替品では到底太刀打ちできない熱性能を実現します。パワーモジュールのハウジングには、寸法精度と圧力の完全性の両方が必要であり、冷間押出が優れている場合はこの 2 つの要件が必要です。
ロボティクスとオートメーション: 精度と耐久性
ロボットジョイントハウジングは、その動作寿命にわたって何百万回もの周期的な荷重イベントを経験します。ダイカスト部品はこれらの接合部で早期に破損し、気孔が原因で亀裂が発生し、設計目標をはるかに下回って耐用年数が終了します。冷間押出ジョイントコンポーネントは、優れた耐疲労性とより厳しい寸法公差を備えているため、サービス間隔が延長され、メンテナンスコストが大幅に削減されます。
無人航空機 (UAV/ドローン): 重量と構造的完全性
ドローンの設計では、達成可能な最高の強度重量比が要求されます。構造コンポーネントが 1 グラム節約されるごとに、飛行時間とペイロード容量が延長されます。冷間押出成形されたモーターマウントと機体コンポーネントは、材料密度が最大化され、特性が加工硬化されるため、ダイカスト製の代替品と比較して優れた比強度 (単位重量あたりの強度) を実現します。
AI とセンサー システム: 精度と環境安定性
AI およびセンサー システム用の光学マウント、センサー エンクロージャー、熱コンポーネントには、並外れた寸法安定性と環境汚染からの保護が必要です。冷間押出成形により、水分の浸入を防ぐ細孔のない構造と、精密な光学的位置合わせに必要な寸法の一貫性が実現します。また、緻密な構造により、敏感な電子機器に対して優れたシールドを提供します。
産業および油圧システム: 圧力と耐久性
油圧継手、空圧コンポーネント本体、および機械取り付け部品は、耐圧性を維持し、繰り返し荷重下での疲労に耐える必要があります。冷間押出コンポーネントは、鋳造後の含浸処理のコストと複雑さを排除し、これらの要求の厳しい用途で優れた耐用年数を実現します。
品質、検査、信頼性: 信頼の構築
製造能力だけでは顧客満足は保証されません。一貫した品質、厳格な検査、文書のトレーサビリティは、コンポーネントの故障が高額なコストをもたらす自動車、エレクトロニクス、センサー システム業界にサービスを提供するサプライヤーにとって必須条件です。
全数寸法検査
すべてのコンポーネントは出荷前に重要な機能の寸法検証を受けます。全数検査とも呼ばれるこの包括的なアプローチにより、メーカーは現代のサプライチェーンが要求する PPM (百万分率) の欠陥率を維持できます。自動測定システムと統計的工程管理 (SPC) は傾向を追跡し、欠陥が発生する前に予防調整をトリガーします。
トレーサビリティと文書化
信頼できる冷間押出成形サプライヤーを通じて製造されたコンポーネントには、各部品を特定のバッチ証明書、材料仕様、およびテスト結果にリンクする完全なトレーサビリティ文書が含まれています。このトレーサビリティにより、現場の問題の迅速な調査が可能になり、問題が発生した場合の根本原因分析がサポートされます。
表面処理と防食
陽極酸化処理と粉体塗装が冷間押出成形コンポーネントに適用され、腐食防止と美しい仕上げが施されています。緻密で細孔のないコンポーネントはより均一に陽極酸化され、一貫した色とコーティング厚さが得られます。二次表面処理はよりコスト効率が高く、内部多孔性のないコンポーネントに優れた最終性能をもたらします。
材料認証と合金検証
評判の高いメーカーは、認定されたテストデータを通じて合金の組成と特性を検証しています。アルミニウム合金 (6061、6063、7075 など) の選択は、達成可能な機械的特性に直接影響します。材料証明書は、受け取った材料が仕様と一致し、熱処理(必要な場合)が適切に適用されていることを確認します。
統計的プロセス管理と継続的改善
大手メーカーは、SPC を採用してプロセスパラメータ (圧力設定、温度プロファイル、冷却速度) を監視し、それらを最終コンポーネントの特性と関連付けています。このデータ主導のアプローチにより、継続的な改善が可能になり、ばらつきが低減され、欠陥が発生する前に逸脱が防止されます。
- 工程内モニタリングにより、製造中の異常な状態を検出し、即時の是正措置をトリガーします
- 複数の測定ステーションにわたる寸法サンプリングにより、部品が仕様を離れる前にドリフトを捕捉します
- 最初の製品の機械的テストとプロセス監査により、設定パラメータが目標の特性を生み出すことを検証します。
- 環境テストでは、極端な温度、湿度、腐食性の塩水噴霧などの現場条件をシミュレートし、耐久性を検証します。
- リークテストにより、密閉アセンブリに使用されるコンポーネントの耐圧性を確認します
- 超音波検査は内部欠陥を検出し、重要な用途向けに細孔のない構造を検証できます
設計上の考慮事項: 冷間押出用のコンポーネントの最適化
冷間押出は非常に汎用性が高く、プロセスに最適化された設計により最大のパフォーマンスとコスト効率が実現します。設計ガイドラインと制約を理解することで、エンジニアは優れた結果を達成できるようになります。
幾何学的実現可能性
冷間押出は、丸みを帯びた形状、厚い壁、シンプルな断面の生成に優れています。複雑な薄肉形状も実現可能ですが、より高い圧力と複数の押出段階が必要です。設計者は、一貫した肉厚を維持し、成形中に応力が集中して金型設計を複雑にする鋭い角を回避することで恩恵を受けます。
抜き勾配とテーパー
すべての塑性変形プロセスと同様に、冷間押出では、垂直面でのわずかな抜き勾配 (通常 1 ~ 3 度) が有利です。これらの角度により、ダイからの部品の取り出しが容易になり、残留応力が軽減されます。わずかなテーパーでも表面品質が向上し、金型の寿命が延びます。
許容戦略
冷間押出成形時の公差は、通常、単純な形状ではプラスまたはマイナス 0.1 ミリメートルです。 CNC 仕上げにより、重要な寸法がプラスまたはマイナス 0.02 ミリメートルに改善されます。エンジニアリング公差は、達成可能な最も厳しい値をデフォルトとするのではなく、各機能が形状と機能に必要とするものを反映する必要があります。この戦略により、不必要な加工コストとリードタイムが削減されます。
材料の選択
アルミニウム合金の選択は、特定の性能要件によって異なります。加工硬化反応が良好な合金 (6061 や 6063 など) は、冷間押出によって優れた強度を実現します。より高強度の合金 (7075) も利用可能ですが、成形中に慎重な熱管理が必要です。材料エンジニアは、設計段階で最適な合金の選択に関するガイダンスを提供できます。
押出後処理
冷間押出では、最終形状またはそれに近い形状のコンポーネントが生成され、その後の機械加工が最小限に抑えられます。ただし、高精度または複雑な機能を必要とするアプリケーションでは、CNC 仕上げの利点が得られます。陽極酸化処理と粉体塗装により、基礎的な強度の利点を損なうことなく、腐食保護と美的魅力が追加されます。
製造容易性を考慮した設計 (DFM):
設計段階で製造チームと協力します。形状、肉厚、公差要件に関する早期のフィードバックにより、コストのかかる設計の繰り返しが防止され、パフォーマンスとコストの両方が最適化されます。統合されたテクノロジーとエンジニアリングのサポートを持つメーカーは、コストを削減しながら信頼性を向上させる設計の改善を提案できることがよくあります。
よくある質問
Q1: 冷間押出とダイカストの主な違いは何ですか?
冷間押出は、室温で高圧下で固体のアルミニウムを形成し、気孔を排除し、優れた強度と密度を実現します。ダイカストでは溶融アルミニウムを高速で射出することで気泡が閉じ込められ、内部に空隙が生じます。冷間押出により、気孔のないコンポーネントが生成されます。ダイカストでは、気孔率が 2 ~ 5% のコンポーネントが生成され、強度、熱伝導率、疲労寿命が低下します。
Q2: ダイカスト部品の気孔率が重要なのはなぜですか?
空隙は応力集中体として機能し、引張強度を低下させ、繰り返し荷重下で亀裂核生成サイトとして機能します。細孔は熱伝導経路を遮断し、熱伝導率を低下させます。圧力用途では、細孔により漏れ経路が形成され、二次含浸処理が必要になります。冷間押出は、すべての細孔を閉じる高圧圧密によってこれらのペナルティを排除します。
Q3: 冷間押出アルミニウムはダイカストと比較してどれくらい強度がありますか?
引張強度は通常、冷間押出成形部品の方が 50 ~ 100% 高くなります (300 ~ 450 MPa 対 200 ~ 300 MPa)。疲労強度の利点はさらに劇的であり、多くの場合、繰り返し荷重において冷間押出が 5 ~ 10 倍有利になります。これらの違いは、気孔の除去と加工硬化の有益な効果の両方を反映しています。
Q4: 冷間押出は複雑な形状に適していますか?
冷間押出は、丸みを帯びた形状、均一な肉厚、単純な断面を備えたコンポーネントに最適です。幾何学的に複雑な形状は、ダイカストでより実現可能です。ただし、強度と密度が重要な用途では、設計者は複雑なダイカストの代替品よりも、CNC 加工を追加した冷間押出成形コンポーネントを好むことがよくあります。
Q5: 冷間押出の寸法公差はどれくらい厳密ですか?
成形されたままの冷間押出の公差は通常、プラスまたはマイナス 0.1 ミリメートルです。 CNC 加工により、重要な機能についてはこれがプラスまたはマイナス 0.02 ミリメートルに改善されます。表面仕上げは通常、成形時の状態で 0.4 ~ 1.6 マイクロメートル (Ra) であり、優れており、多くの場合、機能面に追加の仕上げを必要としません。
Q6: 冷間押出されたコンポーネントは、圧力用途のために二次シーリングが必要ですか?
いいえ。冷間押出されたコンポーネントは、高圧成形プロセスにより気孔が除去されるため、本質的に耐圧性があります。ダイカスト部品は、多くの場合、圧力用途で使用する前に内部細孔をシールするために真空含浸を必要とします。これにより、冷間押出代替品の二次加工ステップと関連コストが削減されます。
Q7: 冷間押出アルミニウムにはどのような表面処理が可能ですか?
冷間押出成形されたコンポーネントは、陽極酸化、粉体塗装、クロム酸塩化成処理、および機械仕上げを容易に受け入れます。緻密で細孔のない表面により、ダイカスト部品よりも優れた、均一なコーティング厚さと一貫した色が得られます。これらの処理により、基礎的な強度の利点を維持しながら、腐食防止と美的魅力が得られます。
Q8: 冷間押出とダイカストの熱伝導率はどのように比較されますか?
冷間押出成形されたコンポーネントは、1 メートルケルビンあたり 200 ~ 230 ワットの熱伝導率を実現します。一方、ダイカスト アルミニウムの熱伝導率は 90 ~ 130 であり、2 ~ 2.36 倍の利点があります。この優れた熱性能により、冷間押出成形はヒートシンク、パワーエレクトロニクスハウジング、およびその他の冷却を必要とする用途に最適な選択肢となります。
Q9: 冷間押出された部品に熱処理を施すことはできますか?
はい。冷間押出された部品は、強度をさらに高めるために溶体化熱処理および析出硬化 (T4、T6 熱処理) を受けることができます。ただし、冷間押出による加工硬化強度は十分であることが多く、追加の熱処理によりコストと納期が増加します。エンジニアは、熱処理によって押出されたままの状態を超えてさらなる性能上の利点がもたらされるかどうかを評価する必要があります。
Q10: 冷間押出部品の一般的なリードタイムはどれくらいですか?
リードタイムはコンポーネントの複雑さ、工具要件、注文量によって異なります。既存のツールからの単純なコンポーネントは 2 ~ 4 週間で納品できます。カスタム設計用の新しいツールは通常、設計、製造、最初の製品の検証に 4 ~ 8 週間かかります。生産量が増えると、工具投資の償却を通じて単位あたりのコストが削減されます。
Q11: 冷間押出部品はダイカスト部品より高価ですか?
多くの場合、生産量における単位あたりのコストは冷間押出とダイカストで同等です。冷間押出は適度な工具コストと優れた材料利用率 (95% 対 90%) を備え、プロセスの複雑さの違いを相殺します。圧力用途では、冷間押出固有の耐圧性により二次含浸コストが不要となり、コスト競争力が高く有利になります。
Q12: 冷間押出に推奨されるアルミニウム合金は何ですか?
6061 および 6063 は、優れた加工硬化反応と優れた耐食性を備えた人気の選択肢です。 5083 および 5086 は、海洋用途に優れた耐食性を提供します。 7075 は航空宇宙用途に最大の強度を提供しますが、成形中に慎重な熱管理が必要です。材料の選択は、アプリケーション要件と製造プロセスの両方に適合する必要があります。
結論: 精密部品の戦略的製造
冷間押出とダイカストのどちらを選択するかは、単なる製造上の決定ではなく、重要な用途におけるコンポーネントの信頼性、耐用年数、総所有コストを決定する戦略的な選択です。ダイカストは幾何学的複雑さにおいて優れていますが、強度、密度、熱性能、信頼性が譲れない要件となる場合には冷間押出が優勢です。
主なパフォーマンス上の利点
- 強度: 加工硬化構造と気孔のない強化により、50 ~ 100% 高い引張強度を実現
- 密度: Near-theoretical density of 2.70 g/cm³ ensures pressure tightness and consistent mechanical properties
- 熱性能: 2 ~ 2.36 倍の優れた熱伝導率により、冷却用途には冷間押出が不可欠です
- 耐疲労性: Continuous grain flow and pore-free structure extend cyclic life by factors of 5-10
- コスト効率: 95% の材料使用率、ニアネット形状、二次シーリング処理なしにより、総コストが最適化されます。
製造パートナーの選択
最適な結果を得るには、押出、冷間成形、精密機械加工、表面処理、包括的な品質システムにわたる統合能力を備えたメーカーと提携する必要があります。以下のようなパートナーを探してください。
- 複数の押出ライン 多様なトン数範囲とスループット要件をサポート
- 統合されたプロセス制御 ビレットの選定から最終梱包まで
- CNC加工能力 正確な仕上げと設計変更への迅速な対応を実現します。
- 表面処理設備 陽極酸化、粉体塗装、防食用
- 総合的な品質システム 全数検査と統計的工程管理を含む
- エンジニアリングサポート 設計の最適化と製造容易性設計 (DFM) フィードバック用
- 輸出経験 スムーズな国際配送と世界標準への準拠を保証します
- 文書化された実績 自動車、エレクトロニクス、センサー システムなどの要求の厳しい業界にサービスを提供
次のステップ
用途で優れた強度、環境耐久性、または熱性能が必要な場合は、冷間押出を真剣に検討する価値があります。可能性を引き出す アルミニウム冷間押出部品 サプライヤーは設計段階の早い段階でコンポーネントの形状、材料の選択、製造プロセスを最適化します。提案されたソリューションが性能要件を満たしていることを確認するには、材料証明書、寸法サンプル、環境試験データを要求します。
冷間押出により、精密メーカーは数十年にわたって極端な条件や繰り返し応力に耐えるコンポーネントを提供できるようになりました。製品がより高い信頼性とより長い耐用年数を要求するにつれて、冷間押出の強度、密度、熱性能の利点はますます価値が高まっています。
おすすめ商品
-
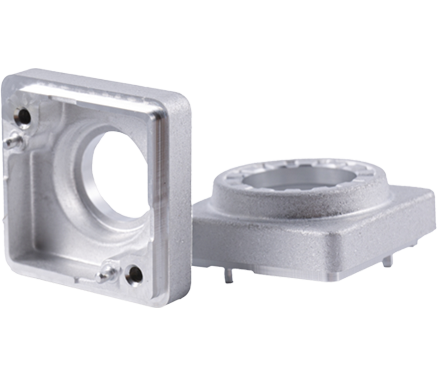
車両用アルミ製カメラ筐体
材料: Al1070、信頼できる純度は製品の優れた放熱をもたらし、クライアント側のレーザー溶接の信頼性と安定性を確保できます。
CNC: 機械加工クランプの信頼性;
開発: 製品の公差と適合性、構造設計
PPM: 製品品質の安定性と一貫性;
-
アルミニウム冷間押出
省エネと環境保護、高い生産効率、高い製品精度、原材料の節約。
プロセス: 1、押出、2、ブランキング、3、研削、4、冷間押出、5、磁気研削、6、CNC、7、超音波洗浄、8、完全検査および包装。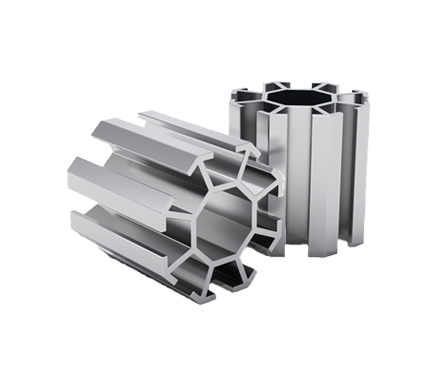
-
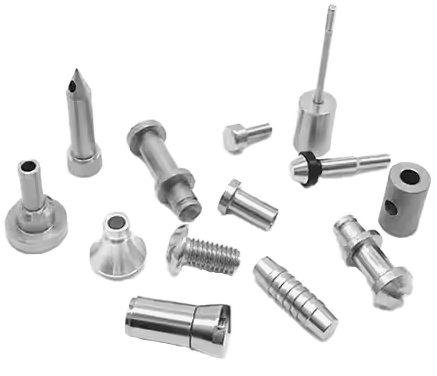
アルミニウム冷間鍛造部品
製品の表面粗さは低く、変形の強化効果により製品の強度も向上します。
-
電話番号
+86-0572-2210226電話番号
+86-13819283977 +86-13567228000 +86-13655726561住所
中国浙江省湖州市燕三路288号創新創業産業園B棟QRコード
-
クイックリンク
ホーム 製品 会社情報 生産工場 産業 ニュース お問い合わせ -
製品一覧
車両用アルミ製カメラ筐体 アルミニウム冷間押出 アルミニウム冷間鍛造部品 -
お気軽にお問い合わせください