
 English
 日本語
 Deutsch
 Sep 11, 2026
 投稿者: 管理者
冷間押出アルミニウム部品がロボットやドローンの他の製造方法よりも優れている理由
冷間押出を理解する: 最新のロボット製造の基礎
ロボット産業とドローン産業は、コンポーネントが軽量で、強度があり、熱効率が高く、精度を損なうことなく大規模に製造可能でなければならないという、絶え間ない課題に直面しています。構造重量が 1 グラム節約されるごとに、速度、バッテリー効率、動的パフォーマンスが向上します。あらゆるミクロンの公差偏差が組み立て中に連鎖し、ジョイントのフィット感、モーターの位置合わせ、センサー エンクロージャの完全性に影響を与えます。
ここが 冷間押出アルミニウム部品 革新的な製造ソリューションとして登場します。従来の熱間押出成形やサブトラクティブ CNC 加工とは異なり、冷間押出成形では、加工硬化強度、卓越した表面仕上げ、寸法安定性を備えたニアネットシェイプ部品が作成され、同時に材料の無駄と生産量でのユニットあたりのコストが最小限に抑えられます。
ロボットプラットフォームの製造パートナーを評価するエンジニアや調達専門家にとって、冷間押出プロセス、その技術的利点、サプライヤーの能力を評価する方法を理解することは、プロジェクトの成功に不可欠です。
冷間押出とは何ですか?また従来の金属成形とどう違うのですか?
冷間押出プロセスの説明
冷間押出は、室温またはわずかに高い温度で行われる金属成形プロセスであり、慎重に準備されたアルミニウムブランクが極度の圧力下で精密な金型に押し込まれます。このプロセスは、成形前にビレットを摂氏 400 ~ 500 度に加熱する必要がある熱間押出とは根本的に異なります。
ロボットおよびドローン コンポーネントの一般的な冷間押出ワークフローは次の段階に従います。
- 母材を丸太状に押出成形
- 正確な開始重量に合わせたブランキング
- スケール除去のための粗研磨
- 精密金型による冷間押出
- 磁気研磨による内部バリ除去
- 重要な機能と厳しい公差を実現する CNC 加工
- 超音波洗浄であらゆる汚れを除去
- 全寸法および表面検査
- 出荷用の保護梱包
冷間押出と熱間押出の主な違い
| 特徴 | 冷間押出 | 熱間押出 |
|---|---|---|
| 温度 | 室温または150〜200℃ | 400~500℃ |
| 表面仕上げ | 優れた;最小限の酸化 | いいですね。スケール除去が必要 |
| 寸法許容差 | プラス/マイナス 0.1 mm (代表値) | プラス/マイナス 0.2 ~ 0.3 mm (代表値) |
| 機械的強度 | 高(加工硬化) | 中程度(再結晶) |
| 粒子構造 | 部品の形状に合わせて細かく調整 | 粗く、方向性が低い |
| 熱特性 | 優れた(粒子の粗大化なし) | 良好 (特性のばらつきはあります) |
冷間押出における加工硬化効果は、ロボット用途では特に重要です。アルミニウムが圧力下で金型に押し込まれると、結晶粒構造が微細化され、部品の形状と一致し、疲労に耐える連続的な荷重経路が形成され、何百万もの動作サイクルにさらされるジョイントやリンケージに不可欠なサイクル性能が向上します。
ロボット工学およびドローン用途における重要なパフォーマンス上の利点
強度対重量比: 基本的な要因
アルミニウム合金は、スチールに比べて本質的に密度が優れており、同等の構造剛性を維持しながら重量が約 3 分の 1 です。冷間押出は、材料の無駄を排除し、粒子の配列を最適化することで、この利点をさらに高めます。冷間押出アルミニウムで製造された人型ロボット アームは、コンポーネントの質量を 60 ~ 70% 削減しながら、同等の鋼材と同じ耐荷重能力を達成でき、以下の点を直接的に改善します。
- モーターの効率とトルクの要件
- ドローンのバッテリー自律性と飛行時間
- ダイナミックな速度と加速能力
- ジョイントベアリングの寿命と機械的寿命
- 持続的な運用におけるプラットフォーム全体の信頼性
寸法精度と組み立てのフィット感
ロボットシステムには、優れた寸法の一貫性が求められます。シャフトの振れやベアリングのプリロードの問題を防ぐために、モーター マウントは 0.05 mm 以内で位置合わせする必要があります。スムーズな関節動作を保証するために、ジョイント ハウジングにはプラス/マイナス 0.02 mm の穴公差が必要です。センサーのエンクロージャには、コンポーネントを同一平面上に取り付けるために、0.03 mm までの精度のキャビティ深さが必要です。
冷間押出成形により、二次仕上げを行わずに成形したままの状態でこれらの公差が得られ、精密な CNC 機械加工と組み合わせることで、数百万個の部品の生産工程にわたってプラス/マイナス 0.02 mm の再現性が達成されます。この一貫性により、アセンブリのばらつきがなくなり、やり直しが減り、初回の取り付けが確実に成功します。
表面仕上げと処理の適合性
冷間押出によって生成される滑らかで酸化物のない表面は、陽極酸化処理や粉体塗装に最適です。方向性のあるツールマークのある CNC 加工表面や微小多孔性のあるダイキャスト表面とは異なり、冷間押出アルミニウムは表面処理を均一に受け入れ、次のような結果をもたらします。
- 一貫した陽極酸化皮膜の厚さと硬度
- 均一な色と光沢の外観
- 屋外および湿気の多い環境に対する耐食性の向上
- 高摩擦界面の耐摩耗性の向上
- 処理の繰り返し回数が少なくなるため、部品あたりのコストが削減されます
材料効率とコスト経済性
冷間押出はニアネットシェイププロセスであり、体積で約 95% 完成した部品がダイから出てくることを意味します。材料利用率は 95% を超えますが、ソリッド ビレットからの CNC 加工の場合は 20 ~ 40% です。この効率上の利点は、実稼働規模ではますます価値が高まります。
| 製造方法 | 素材の活用 | ユニットあたりのコスト (100 万生産) | ツーリングのリードタイム |
|---|---|---|---|
| 冷間押出 | 95パーセント | 低い | 8~12週間 |
| CNC加工 | 20~40パーセント | 高 | 2~4週間 |
| ダイカスト | 90パーセント | 低い | 12~16週間 |
熱性能と放熱性
モーター コントローラー、バッテリー管理回路、高性能センサーは熱を発生しますが、動作の安定性を維持するには熱を逃がす必要があります。冷間押出アルミニウムは、鋳造の多孔性や偏析によって連続粒子構造が中断されないため、ダイカスト代替品よりも優れた材料本来の熱伝導率を維持します。モーター マウント ハウジングやバッテリー エンクロージャなどのコンポーネントには、周囲環境に熱を効果的に伝達するフィン、冷却リブ、熱経路を組み込むことができます。
ヒューマノイドロボットシステムの重要なアプリケーション
構造フレームと耐荷重スケルトン
人型ロボットの胴体、股関節アセンブリ、四肢フレームは統合された荷重経路として機能し、モーター、アクチュエーター、外部接触からの力を 3 次元構造を通じて伝達します。冷間押出アルミニウムは以下を提供します。
- 動的荷重下でもたわみを最小限に抑えた高い剛性
- 数百万回の歩行サイクルと動作シーケンスに対する耐疲労性
- 正確なセンサーの取り付けと校正のための寸法安定性
- 冷却チャネル、ケーブル配線、モジュラーインターフェイスを組み込むための設計の柔軟性
ジョイントハウジングとアクチュエータエンクロージャ
肩、肘、手首、腰、膝、足首など、あらゆる関節点で、ハウジングはスムーズな動きを可能にしながら、モーター、ギアボックス、センサーを保護する必要があります。ここでは冷間押出が優れている理由は次のとおりです。
- 厳しい公差により、一貫したベアリングの予圧とスムーズな回転が保証されます。
- 複雑な内部形状 (ボア、ポケット、冷却通路) を 1 回のプレス サイクルで形成
- 優れた表面仕上げにより、ベアリングレースの摩擦と摩耗が軽減されます。
- 陽極酸化仕上げにより、ロボットが屋外または腐食環境で動作する場合に耐食性を提供します。
腕と脚のリンケージ
ジョイント間の接続コンポーネントは、重量を最小限に抑えながら効率的に動きを伝達する必要があります。冷間押出アルミニウムは以下を提供します:
- 質量を削減しながら強度を最大化する最適化された断面
- 応力集中時の疲労亀裂の発生を防ぐ連続的な粒子の流れ
- 振れゼロのボルト締めアセンブリの正確な穴位置
- モーションシーケンス時の消費電力を削減する軽量設計
センサーエンクロージャと電子ハウジング
ビジョン システム、慣性測定ユニット (IMU)、力/トルク センサー、および近接検出器には、センサーの動作を可能にしながら電子機器をシールドする保護エンクロージャが必要です。冷間押出により次のことが可能になります。
- アライメント機能を備えたセンサーマウント用の高精度キャビティ
- ほこりや湿気の侵入を最小限に抑えるために、公差が制御されたケーブル入口ポート
- 指紋がつきにくく、美観を維持する陽極酸化表面
- 他のプロセスと比較して最小限のツールコストでプロトタイピングから検証までを迅速に行うことができます。
バッテリーおよび電源管理ハウジング
電力システムは自律ロボットの重要な器官です。バッテリ エンクロージャ、配電モジュール、および充電インターフェイスは次の条件を満たす必要があります。
- 衝撃や圧縮荷重による変形を防ぐ構造剛性を提供します。
- バッテリーセルから熱を伝導して最適な温度範囲を維持します。
- 熱管理を可能にしながら湿気を遮断します
- コネクタブロックおよび制御電子機器との正確なインターフェース
冷間押出アルミニウムのハウジングは、バッテリーの駆動時間を短縮する重量を最小限に抑えながら、これらすべての要件を満たします。
グリッパーとエンドエフェクターのコンポーネント
ロボットマニピュレータでは、コンポーネントの移動に高い精度が必要です。グリッパーフィンガー、パームアセンブリ、およびリストインターフェイスは次のことを行う必要があります。
- 数百万回の把握サイクルを通じて厳しい公差を維持
- 信頼性の高いセンサー接触のための滑らかな表面を実現
- 濡れた材料や腐食性の材料を扱う場合でも腐食に耐えます
- グリッパー戦略が洗練されるにつれて、迅速な設計反復をサポートします
冷間押出によるドローンおよび UAV コンポーネントの卓越性
機体とシャーシのアーキテクチャ
ドローンの主要構造体は、軽量で剛性があり、耐衝撃性がなければなりません。冷間押出アルミニウム プロファイルは以下を提供します。
- 重量を犠牲にすることなく曲げ剛性とねじり剛性を最適化した断面
- モーター、着陸装置、ペイロードシステムの取り付けポイントをシームレスに統合
- 予測可能な空気力学的安定性を実現する一貫した材料特性
- 損傷部分の局所的な交換による修復可能性
モーターマウントと推力伝達アーム
モーターとプロペラは、大きな振動と遠心力を発生させます。マウントは次のことを行う必要があります。
- モーターシャフトを振れ公差0.05mm以内に調整します
- 動作周波数で高調波共振を起こさずに振動を吸収
- たわみを生じさせることなく、スラスト荷重を機体に直接伝達します。
- ドローンの運用寿命全体を通じて寸法安定性を維持します
冷間押出アルミニウムは、優れた表面品質 (最小限のベアリング摩耗) と加工硬化強度 (繰り返し荷重下での耐疲労性) によってこれを実現します。
カメラとセンサーのジンバル システム
ジンバルは画像ペイロードと高精度センサーを安定させます。彼らは次のことを要求します。
- 寸法精度が高く、引っかかりや遊びがなくスムーズに回転します。
- 正確な位置制御を実現する低摩擦ベアリング面
- 制御可能な積載量を最大化する軽量設計
- 運転中の腐食を防ぐための陽極酸化のための優れた表面仕上げ
着陸装置と衝撃吸収構造
スキッドと着陸装置システムは、地面との接触中にドローンを保護し、衝撃エネルギーを吸収します。冷間押出アルミニウムは以下を提供します。
- 制御された塑性変形による優れたエネルギー吸収
- 亀裂が発生することなく、数百回の着地サイクルに対する耐疲労性
- 沿岸または湿った環境で動作するドローンの耐食性
- 破損時の迅速な交換または修理
バッテリートレイと温度管理
バッテリーエンクロージャーは、セルから熱を伝導しながら電源システムを保護する必要があります。冷間押出成形されたエンクロージャは次のことを実現します。
- バッテリーパックをしっかりとフィットさせるための正確なキャビティ寸法
- 統合された冷却フィンまたは熱接触面
- 飛行耐久性を維持する軽量構造
- 飛行操縦中のバッテリーのずれを防ぐ構造サポート
通信およびアンテナのハウジング
RF モジュール、GPS アンテナ、テレメトリ システムには保護エンクロージャが必要です。冷間押出により次のことが可能になります。
- 電磁干渉を最小限に抑えた高精度のシールドキャビティ
- 確実な信号伝送を実現するコネクタポートの位置合わせ
- 通信システムの消費電力を最小限に抑える軽量設計
- 全天候対応の耐久性と耐候性構造
製造プロセスの比較分析
冷間押出とビレットからの CNC 機械加工の比較
固体アルミニウムビレットからの CNC 加工は、設計の柔軟性を最大限に高め、プロトタイプや少量のカスタムコンポーネントに最適です。ただし、生産量が 50,000 ユニットを超える場合は、経済性とパフォーマンス特性により冷間押出が非常に有利になります。
| メトリック | 冷間押出 | CNC加工 |
|---|---|---|
| 材料廃棄物 | 5パーセント | 60~80パーセント |
| 100万ボリュームでの単価 | 1.0x ベースライン | 3.5 ~ 5.0 倍のベースライン |
| 工具への投資 | 40000~80000ドル | 0ドル |
| 部品ごとのサイクルタイム | 45~120秒 | 10~30分 |
| 表面仕上げ Ra | 0.4~0.8マイクロメートル | 0.2~0.4マイクロメートル |
| 機械的強度 | 高 (work hardened) | 中(粒カット) |
年間 200 万個のジョイント ハウジングを製造するロボット会社にとって、CNC 機械加工から冷間押出成形への切り替えは、機械的強度と生産の一貫性を同時に向上させながら、500 万ドルを超える節約を意味します。
冷間押出成形とダイカスト成形
アルミニウム ダイカストは、優れた表面仕上げを備えた複雑なネットシェイプ部品を製造し、大量生産でもコスト競争力があります。ただし、冷間押出成形にはロボット用途に次のような明確な利点があります。
- 優れた機械的特性: 加工硬化された冷間押出により、鋳造の多孔性と偏析が回避されます。
- 耐疲労性: 連続結晶粒構造により、欠陥での亀裂の発生を防止します。
- 熱伝導率: ダイカストの多孔性により熱伝達が低下します。冷間押出により完全な熱性能を維持
- 溶接性: 冷間押出アルミニウムは確実に溶接します。ダイカスト合金は溶接部に気孔が発生しやすい
- 設計の柔軟性: 鋳造に妥協することなく、強度を高めるために押出形状を最適化できます。
ハイブリッド アプローチ: 押出成形と CNC
現代の卓越した製造技術は、冷間押出と精密 CNC 仕上げを組み合わせたものです。ワークフローは次のとおりです。
- 最終形状の 95% を備えたニアネットシェイプ部品を冷間押し出し
- CNC マシンのみの重要な機能: モーターボア、ネジ穴、公差の厳しい座面
- 加工時間を短縮し、優れた重量比強度を実現
- 材料の無駄を 2% 未満に最小限に抑える
- コスト、強度、寸法管理の最適なバランスで部品を提供
このハイブリッド アプローチは、ロボット工学およびドローン コンポーネントの大量製造の業界標準です。
ロボット工学および航空宇宙用途向けのアルミニウム合金の選択
アルミニウム合金が異なれば、強度、熱特性、加工性、コストの異なる組み合わせが得られます。正しい合金を選択することは、コンポーネントの性能にとって非常に重要です。
| 合金の指定 | 降伏強さ(MPa) | 熱伝導率 | 主な用途 |
|---|---|---|---|
| Al1070 (商業的に純粋) | 25-50 | 素晴らしい | センサーハウジング、熱管理コンポーネント、高純度電子機器筐体 |
| 6061アルミニウム | 276 | 良い | 構造フレーム、モーターマウント、汎用ブラケット |
| 6063アルミニウム | 215 | 良い | 複雑なプロファイル、ハウジング、ヒートシンク、装飾部品 |
| 7075アルミニウム | 505 | 中等度 | 高-load structural parts, landing gear, critical joints in high-stress drones |
| 2024アルミニウム | 324 | 中等度 | 航空宇宙グレードのドローンコンポーネント、高サイクル疲労耐性 |
合金特有の考慮事項
Al1070 優れた熱伝導性とレーザー溶接性を必要とする用途に選ばれます。センサーのエンクロージャは、歪みなく敏感な電子機器から熱を伝導する合金の能力の恩恵を受けます。純度が高いため、センサーを大規模なアセンブリに統合する場合でも、再現性のある溶接品質が保証されます。
6061と6063 合金はロボット産業の主力製品です。 6061 は、より高い強度と優れた耐食性を備えているため、屋外環境にさらされる構造フレームに最適です。 6063 は優れた押出性と表面仕上げを提供し、陽極酸化後の優れた美観を備えた複雑な形状を実現します。
7075 は、鋼鉄に匹敵する強度を 3 分の 1 の重量で提供する高性能オプションです。 7075 は、大型の人型ロボットの脚構造や重量物運搬ドローンの機体コンポーネントなどの高負荷用途に使用され、低強度合金では不可能な設計を可能にします。
2024 合金は高強度と優れた耐疲労性を兼ね備えており、厳格なテストを通じてコンポーネントの寿命を証明する必要がある航空宇宙および防衛ドローン用途に推奨されています。
生産における品質保証と寸法管理
重要な品質指標
| 品質の次元 | 測定方法 | 典型的なターゲット | 組み立てへの影響 |
|---|---|---|---|
| 寸法許容差 | 三次元測定機(CMM) | プラスマイナス0.1mm | モーターのアライメントとベアリングのプリロードの一貫性を確保 |
| 表面粗さ | 表面形状計測定 (Ra) | 0.4~0.8マイクロメートル | 滑らかな表面により、ベアリング界面の摩擦と摩耗が軽減されます。 |
| 引張強さ | サンプルバッチからの材料テスト | 合金固有の最小値 | 機械的性能と設計安全率を確認 |
| 硬度 | ロックウェルまたはビッカース硬さ試験 | H14~H18気質 | 加工硬化効果と耐疲労性を確保 |
| 気孔率と欠陥 | 重要な部品の目視検査とX線検査 | 目に見える欠陥はゼロ | クラックの発生を防ぎ、熱伝導性を確保します。 |
プロセス能力と安定性
評判の高いメーカーは、重要なロボットやドローンのコンポーネントについて、100 万分の 1 (PPM) の欠陥率を 10 未満に維持しています。これには以下が必要です。
- すべての押出パラメータの統計的プロセス制御 (SPC) モニタリング
- 金型の摩耗とドリフトを最小限に抑えるための予防メンテナンス スケジュール
- 初品および定期生産サンプルの全数寸法検査
- 各コンポーネントを材料ロットおよび押出成形にリンクするトレーサビリティ文書
- 許容範囲外の状況に対する是正措置手順を文書化
表面処理の品質管理
一貫した外観と機能的性能を確保するには、陽極酸化および粉体塗装のプロセスを制御する必要があります。
- 腐食保護を検証するための陽極酸化皮膜の厚さ測定 (ISO 2409 または同等)
- すべての生産バッチにわたる色の均一性検査
- クロスハッチテストまたは曲げテストによる粉体塗装の密着性テスト
- 耐食性を確認するための、コーティングされたサンプルの塩水噴霧試験 (ASTM B117)
- 各バッチのコーティングパラメータ(電圧、電流、時間)の文書化
洗浄と汚染管理
機械加工冷却剤、バフ研磨剤、または腐食副産物による汚染は、アセンブリに損傷を与え、信頼性の問題を引き起こす可能性があります。重要なメーカーは以下を採用しています。
- 洗浄効果が検証された複数段階の超音波洗浄
- 雰囲気制御による乾燥によりフラッシュ腐食を防止
- 粒子数分析による清浄度の検証
- 密閉された乾燥剤管理された環境での梱包
- 洗浄文書から出荷部品までのトレーサビリティ
冷間押出製造パートナーの選択
重要な評価基準
適切なメーカーを選択することは、材料やプロセスを選択することと同じくらい重要です。次の側面から潜在的なパートナーを評価します。
統合された製造能力
理想的なパートナーは、冷間押出ライン、CNC マシニング センター、表面処理機能 (陽極酸化処理、粉体塗装)、品質検査装置をすべて 1 つ屋根の下で維持しています。この統合により、施設間の引き継ぎがなくなり、リードタイムが短縮され、プロセスのトレーサビリティが保証され、問題が発生した場合の迅速な問題解決が可能になります。
ロボット工学および航空宇宙分野の業界経験
ロボット工学、ドローン、または航空宇宙アプリケーションのケーススタディやコンポーネントのリファレンスを求めてください。実績のある経験を持つメーカーは、これらの要求の厳しい業界に必要な寸法管理、機械的特性の一貫性、および検査プロトコルの重要性を理解しています。彼らは品質を重視する OEM との関係を確立しており、欠陥の影響を理解しています。
品質認証と基準
IATF16949 (自動車品質管理) または同等の規格に対する認証を確認します。この認定は、文書化されたプロセス、統計的管理、是正措置手順、および継続的改善への取り組みを実証します。航空宇宙用途では、AS9100 認定が必須です。
エンジニアリングサポートと設計コラボレーション
優れたメーカーは、設計段階で製造可能性設計 (DFM) フィードバック、公差解析、合金の推奨事項を提供します。これらは、冷間押出成形用の部品形状の最適化 (テーパ壁、抜き勾配の制御、リブの戦略的な配置) に役立ち、強度を損なうことなく工具コストを最小限に抑え、可能な限り低い単価を達成します。
生産のスケーラビリティ
プロトタイプの数量 (100 ~ 1000 ユニット) とフル生産 (年間数百万ユニット) の両方をサポートする能力を確認します。このスケーリング機能により、プログラムの成長に伴うベンダーの変更が不要になり、初期の検証から高速製造まで一貫した品質が保証されます。
グローバルなサプライチェーンと輸出の経験
国際的なロボットおよびドローンのメーカーの場合は、国際輸送、税関書類、最終用途規制への準拠の経験を確認します。実績のある輸出業者は、関税分類、原産地証明書の要件、および最終市場に適用される輸出規制を理解しています。
トレーサビリティと文書化
検査報告書、材料証明書、プロセス文書のサンプルをリクエストしてください。生産実行ごとに寸法データを提供できますか?完成したコンポーネントを材料のロット番号やプロセスパラメータに結び付けるトレーサビリティを維持していますか?アルミニウムの一次生産者からの材料証明書を提供できますか?
評価プロセス
- 重要なコンポーネントの仕様を備えた認定メーカー 3 ~ 5 社に詳細な見積もりを依頼します。
- 押出装置、CNC 機能、品質システムに焦点を当てて、仮想または対面で施設監査を実施します。
- 完全な寸法および材料の証明書を備えた初品サンプルをリクエストしてください
- サンプルの硬度、引張特性、アセンブリへの機能的適合性を社内でテストします。
- コミュニケーション中の対応力、技術的能力、文化的適合性を評価する
- 価格、リードタイム、最小注文数量、品質義務などの条件を交渉する
- ロボット工学または航空宇宙産業の既存顧客にリファレンスをリクエストする
- 量産を開始する前にパイロット注文を出し、生産品質を検証します
プログラムのコストとスケジュールに関する考慮事項
工具への投資とリードタイム
冷間押出には精密な金型が必要であり、これは先行投資に相当します。部品の複雑さと合金の選択に応じて、一般的なコストは 40,000 〜 100,000 米ドルの範囲です。設計承認から最初の生産部品までのリードタイムは、金型設計、機械加工、硬化、試運転を含めて通常 8 ~ 12 週間です。
この先行投資は、生産が規模に達すると、単位あたりのコストの低下によって回収されます。損益分岐点はさまざまですが、一般的には次のとおりです。
- 年間 50,000 ユニット未満: CNC 加工の方が経済的である可能性があります
- 50,000 ~ 500,000 ユニット: 押出工具のコストは 2 ~ 3 年以内に回収されます。
- 500,000 ユニットを超える場合: 押出成形は CNC 機械加工と比較して 40 ~ 60% の節約を実現します。
生産量の経済性
生産量が増加すると、押出コンパウンドの単位当たりのコストが有利になります。典型的なシナリオ:
| 年間取引量 | CNC加工 Cost per Unit | ユニットあたりの押出コスト | 年間節約額 |
|---|---|---|---|
| 100,000台 | 8.50ドル | 6.25ドル | 225,000ドル |
| 50万台 | 8.50ドル | 4.50ドル | 200万ドル |
| 200万台 | 8.50ドル | 3.75ドル | 950万ドル |
サプライチェーンのリスク軽減
認定メーカーとのパートナーシップを確立すると、コスト以上のメリットが得られます。
- 依存関係を減らす統合製造によりサプライチェーンのリスクを軽減
- 社内の CNC およびエンジニアリング機能により、設計変更に迅速に対応
- 保証請求とリコールを削減するトレーサビリティと品質管理
- プロトタイプの実行、パイロット生産、フルレート製造をサポートする柔軟性
- 継続的な改善とコスト削減の取り組みを可能にする長期的なパートナーシップ
冷間押出効率を高めるための設計の最適化
幾何学の原則
押出成形製造用の部品設計を最適化すると、工具コストを大幅に削減し、寸法管理を改善し、機械的性能を向上させることができます。
肉厚の均一性
成形品全体にわたって均一な肉厚により、押出中の材料の流れが均一になり、応力集中が最小限に抑えられます。 30% を超える変動は避けるべきです。設計でより厚いセクションが必要な場合は、壁の厚さの少なくとも 3 倍の距離にわたって徐々に移行します。
内部通路と冷却チャネル
冷間押出では、押出ダイ内に直接内部通路 (中空コア、燃料チャネル、冷却通路) を形成できます。これらの通路により重量が軽減され、熱性能が向上し、二次的な穴あけ作業が不要になります。ダイの破損を避けるために、最小通路直径は 4 ~ 5 mm である必要があります。
半径と応力集中の低減
内側と外側のコーナーに丸みを持たせ、応力集中を排除することで疲労性能を向上させます。推奨される最小半径は、内部フィレットの場合は 1 ~ 2 mm、外部半径の場合は 0.5 ~ 1 mm です。より鋭い半径には特別な金型設計が必要となり、製造コストが増加します。
抜き勾配と離型
1 ~ 2 度の外部抜き勾配により、表面に損傷を与えたり残留応力を発生させたりすることなく、金型からの部品の取り外しが容易になります。内部抜き勾配 (該当する場合) は 0.5 ~ 1 度である必要があります。これらの小さな角度は部品の形状に最小限の影響を与えますが、金型の寿命は大幅に向上します。
設計最適化のための材料選択
メーカーと協力して、強度、コスト、製造容易性のバランスが最も優れた合金を選択してください。
- 6061 は、適度なコストで優れた強度と耐食性を提供します
- 6063 は優れた表面仕上げと複雑なプロファイル機能を提供します
- 7075 は最高の強度を実現しますが、押出中に慎重な熱管理が必要です
- Al1070 は熱および電気用途に最適です
公差スタックアップ分析
品質チームと協力して、性能要件と製造能力のバランスをとる現実的な公差を確立します。公差が厳しくなると、製造コストが増加し、工具の複雑さが増加します。推奨されるベースライン許容値は次のとおりです。
- 押出プロファイル寸法: プラス/マイナス 0.1 mm ~ 0.2 mm
- CNC仕上げの特徴:プラス/マイナス0.02mm~0.05mm
- 機能的クリアランス: 最小プラス/マイナス 0.05 mm
環境と持続可能性への配慮
材料のリサイクル性
アルミニウムは、特性を劣化させることなく無限にリサイクル可能です。冷間押出されたコンポーネントは、寿命終了時に回収され、新しい製品に再製造されます。製造中に発生する材料スクラップ (冷間押出による 5% の廃棄物) は、直ちにアルミニウムのリサイクル ストリームに戻されます。
代替品と比較したエネルギー効率
冷間押出は、材料が高温に加熱されないため、熱間押出に比べて必要なエネルギーが大幅に少なくなります。同等のコンポーネントの CNC 加工と比較して、冷間押出成形はユニットあたりのエネルギー消費が 60 ~ 70% 少なく、廃棄またはリサイクルが必要な大量の金属チップが不要になります。
陽極酸化および表面処理の環境への影響
最新の陽極酸化施設では、環境への排出を最小限に抑える閉ループ水システムと酸回収プロセスを採用しています。粉体塗装を陽極酸化処理の代替として使用すると、廃液がゼロになり、優れた耐薬品性が得られます。
今後の動向と先端応用
組み込みコンポーネントの統合
次世代の製造では、成形プロセス中に埋め込み磁石、センサー、コネクタを押出成形品に直接組み込んでいます。この統合により、二次的な組み立て手順が不要になり、統合された機能を備えた部品が作成されます。
ハイブリッド材料のアプローチ
先進的なメーカーは、アルミニウム押出材と炭素繊維強化材または複合インサートを組み合わせて、プレミアムドローンやヒューマノイドロボットプラットフォームのさらに高い強度重量比を達成しています。
高度な表面処理
従来の陽極酸化処理を超えて、新しいハードコーティングと特殊な表面処理により、特殊な用途向けに耐摩耗性、熱管理、美的特性が強化されています。
デジタル品質システム
リアルタイムの寸法モニタリング、AI による欠陥検出、ブロックチェーン ベースのトレーサビリティなどのインダストリー 4.0 テクノロジーにより、メーカーはさらに高い品質の一貫性とサプライ チェーンの透明性を実現できます。
よくある質問
Q1: 冷間押出工具への投資を正当化する最小生産量はどれくらいですか?
通常、CNC 加工と比較した場合、年間 50,000 ~ 100,000 ユニットの工具投資が正当化されます。生産量が少ない場合は、プロトタイプの押出成形または CNC 機械加工の方が経済的である可能性があります。メーカーと相談して、特定のコンポーネントと設計の損益分岐点を決定してください。
Q2: ロボット コンポーネントのプロトタイピングにおいて、冷間押出成形は 3D プリンティングとどのように比較されますか?
3D プリンティングは、ラピッドプロトタイピングや設計検証には優れていますが、生産コンポーネントの押出成形の機械的特性や表面仕上げには匹敵しません。一般的なワークフローでは、初期形状検証のために 3D プリントを組み合わせ、その後に生産のために押し出しツールを使用します。 3D プリントされたパーツは、同じ強度レベルの押し出し成形された同等のパーツよりも 5 ~ 10 倍重くなります。
Q3: 冷間押出されたコンポーネントは現場で簡単に修正または修理できますか?
はい、アルミニウムの優れた溶接性により、現場での修理や改造が可能です。損傷した部分は、隣接するコンポーネントへの影響を最小限に抑えながら、取り外して交換できます。この修理可能性は、コンポーネントの交換が予想される長期的なロボット プラットフォームにとって大きな利点となります。
Q4: 湿気の多い環境や沿岸環境で屋外でドローンを操作するにはどの合金を選択すればよいですか?
タイプ II 陽極酸化処理 (厚さ 10 ~ 15 マイクロメートルの硫酸陽極酸化処理) を施した 6061 アルミニウムは、沿岸および湿気の多い環境に対して優れた耐食性を提供します。耐久性を最大限に高めるには、厚さ 25 ~ 50 マイクロメートルのタイプ III 陽極酸化処理 (ハードコート) を指定してください。熱管理が優先される場合は、保護陽極酸化処理を施した Al1070 も適しています。
Q5: 冷間押出ダイの寿命はどのくらいですか?交換が必要になりますか?
高級工具鋼の金型は通常、摩耗が過度になり公差ドリフトが発生する前に 500,000 ~ 200 万個の部品を生産します。 7075 のような硬質合金では、金型の寿命が 200,000 ~ 500,000 個の部品に短縮される可能性があります。メーカーは SPC データを通じて金型の摩耗を監視し、品質の一貫性を維持するために積極的に金型を交換します。
Q6: 異なるアルミニウム合金を 1 つのアセンブリに組み合わせることはできますか?
はい、ただし、湿気の存在下で異種金属が接触すると、電気腐食が懸念されます。異なる合金を分離するには、絶縁ワッシャーまたはコーティングを使用します。あるいは、アセンブリ全体で同じ合金を指定して、ガルバニック結合を排除し、材料管理を簡素化します。
Q7: H14 と H18 調質アルミニウムの違いは何ですか?
焼き戻し指定は、加工硬化アルミニウムの硬さを示します。 H14 はハーフハードです。 H18はフルハードです。冷間押出により材料は自然に加工硬化します。 H18 焼戻しは最大の強度と耐疲労性を実現し、重要な構造部品に最適です。 H14 は強度が若干低いものの、組み立てや修理にある程度の柔軟性が必要な用途向けに優れた延性を備えています。
Q8: 異なるメーカーの複数の生産工程で寸法の一貫性を確保するにはどうすればよいですか?
エンジニアリング図面で最大許容公差を指定し、各製造ロットからの統計データが必要です。量を確定する前に、初品検査プロトコル、製造中の定期的なサンプリング、および潜在的な製造業者の監査機能を実装します。複数のサプライヤーに注文を分割するのではなく、一貫性が証明された優先ベンダーを確立します。
Q9: 冷間押出ダイで達成可能な最大の複雑さはどれくらいですか?
冷間押出では、複数の内部通路、複雑なプロファイル、複雑な幾何学的特徴を備えた部品を製造できます。制限は主に、金型の摩耗 (通路が深いほど摩耗が早くなる) と力の要件 (最大プレストン数) に関係します。設計段階で幾何学的制約についてメーカーと話し合ってください。実現可能性についてアドバイスし、工具コストを削減するための簡素化を推奨します。
Q10: ロボットやドローン用途のアルミニウム部品には輸出制限がありますか?
アルミニウム合金自体には制限はありませんが、完成したドローン システムは仕向国や最終用途の分類に応じて輸出規制の対象となる場合があります。サプライヤーと流通ルートを選択する際には、関連する規制 (航空宇宙用途の ITAR など) への準拠を確認してください。老舗メーカーはこれらの要件を熟知しており、それに応じてアドバイスを提供できます。
結論: 製造の戦略的利点としての冷間押出
ロボット用アルミニウム合金部品 冷間押出によって製造された製品は、材料科学、プロセスエンジニアリング、卓越した製造の融合を表しています。優れた強度対重量比、卓越した寸法精度、優れた熱特性といった技術的利点が、ニアネットシェイプ効率、大規模な単位当たりのコストの削減、材料無駄の削減などの経済的利点と組み合わされています。
人型ロボット、自律型ドローン、その他の高度なロボット プラットフォームを設計するチームにとって、製造プロセスの選択は材料の選択と同じくらい重要です。冷間押出は、特に精密 CNC 仕上げや統合品質システムと組み合わせると、従来の機械加工や鋳造のアプローチでは不可能だった設計を可能にするコンポーネントを提供します。
卓越した製造への道は、お客様のアプリケーション要件を理解し、統合された製造能力を備え、厳格な品質基準を維持し、プログラムの成功への真の取り組みを示す、適格なパートナーを選択することから始まります。プロセスの選択とサプライヤーの認定への投資は、開発コストの削減から信頼性の向上、最終製品のパフォーマンスの向上に至るまで、製品のライフサイクル全体にわたって利益をもたらします。
ロボット工学やドローン技術が進歩するにつれて、精密製造の役割は競争上の優位性にとってますます中心的になってきています。冷間押出アルミニウム部品は、軽量、高強度、寸法精度が高く、経済的に拡張可能であり、商品ではありません。彼らは、次世代ロボット システムのイノベーションを戦略的に可能にするものです。
おすすめ商品
-
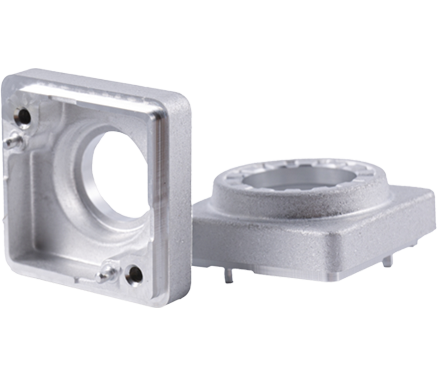
車両用アルミ製カメラ筐体
材料: Al1070、信頼できる純度は製品の優れた放熱をもたらし、クライアント側のレーザー溶接の信頼性と安定性を確保できます。
CNC: 機械加工クランプの信頼性;
開発: 製品の公差と適合性、構造設計
PPM: 製品品質の安定性と一貫性;
-
アルミニウム冷間押出
省エネと環境保護、高い生産効率、高い製品精度、原材料の節約。
プロセス: 1、押出、2、ブランキング、3、研削、4、冷間押出、5、磁気研削、6、CNC、7、超音波洗浄、8、完全検査および包装。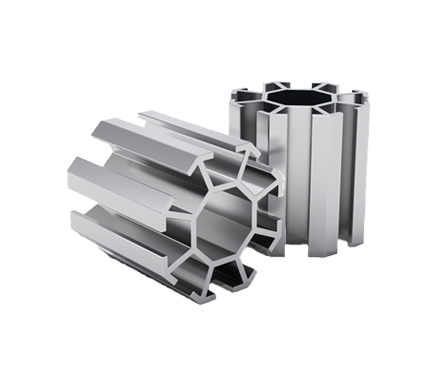
-
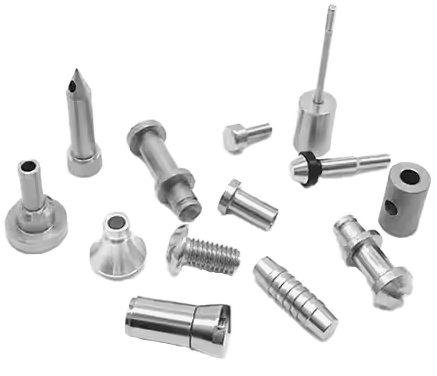
アルミニウム冷間鍛造部品
製品の表面粗さは低く、変形の強化効果により製品の強度も向上します。
-
電話番号
+86-0572-2210226電話番号
+86-13819283977 +86-13567228000 +86-13655726561住所
中国浙江省湖州市燕三路288号創新創業産業園B棟QRコード
-
クイックリンク
ホーム 製品 会社情報 生産工場 産業 ニュース お問い合わせ -
製品一覧
車両用アルミ製カメラ筐体 アルミニウム冷間押出 アルミニウム冷間鍛造部品 -
お気軽にお問い合わせください