
 English
 日本語
 Deutsch
 Sep 04, 2026
 投稿者: 管理者
車載ADAS Lidarセンサーにとって高精度アルミニウムハウジングが重要な理由
自動運転と先進運転支援システム (ADAS) の急速な加速により、LIDAR テクノロジーは自動車認識の最前線に位置しています。エンジニアリングの焦点の多くは依然としてチップレベルのアルゴリズムと光学設計にありますが、同様に重要な要素がこれらのシステムの実際の成功または失敗を決定することがよくあります。それは、システムを保護するハウジングです。の 精密アルミニウムハウジング パッシブエンクロージャではありません。これは、熱安定性、機械的完全性、および長期的な測定精度を有効に実現するものです。温度が変動し、振動が一定で、汚染物質が避けられない、走行中の車両の厳しい環境では、ハウジングはセンサーの寿命とデータの忠実性に直接影響します。この記事では、自動車用 LIDAR エンクロージャにアルミニウムが最適な材料となる構造、熱、製造上の考慮事項を検討し、カスタム ソリューションを調達する際にエンジニアや調達専門家が評価しなければならない重要なパラメータの概要を説明します。私たちは一般論を超えて、具体的なパフォーマンスのしきい値、プロセス能力、および適切に設計された認識システムを損なう落とし穴に対処します。
ADAS Lidar システムにおけるアルミニウム ハウジングの中核的な役割
ADAS LIDAR ハウジングの機能要件は、単純な物理的保護をはるかに超えています。最新の自動車アーキテクチャでは、エンクロージャは 5 つの重要な役割を同時に果たさなければなりません。
機械的保護と構造的完全性
車両の外装またはバンパーの裏側に取り付けられた LiDAR センサーは、継続的な道路振動、石の衝突、および時折の軽微な衝突にさらされます。ハウジングは、内部の光学ベンチに変形を伝達することなく、これらの機械的応力を吸収および分散する必要があります。硬い 精密アルミニウムハウジング 送信機と受信機の要素の位置合わせを維持し、放射されたレーザー パルスと戻ってくるエコーが正確に位置合わせされた状態を維持します。この位置合わせの微視的な変化でも点群の精度が低下し、高速道路での物体の検出と分類に影響を与える可能性があります。
熱管理
Lidar サブシステム、特にレーザー ダイオードおよび関連する駆動電子機器は、かなりの熱を発生します。アルミニウムの高い熱伝導率 (6061 などの一般的な合金の場合、約 205 W/m・K) により、周囲の空気または車両のアクティブ冷却システムへの効率的な熱の拡散と放散が可能になります。適切な熱管理がなければ、内部温度が敏感なコンポーネントの安全な動作範囲を超えて上昇し、レーザーの波長ドリフト、光検出器の暗電流の増加、そして最終的にはんだ接合部の故障につながる可能性があります。うまく設計された 自動車用アルミニウム筐体 冷却フィン、サーマルパッド、さらには液体冷却プレートを統合して、ジャンクション温度を指定された制限内に維持します。
環境シールと耐食性
自動車環境仕様では通常、IP6K9K または同等の定格が要求され、高圧水流、粉塵の侵入、化学物質への曝露 (道路塩、ブレーキ液など) に対する保護が求められます。アルミニウム ハウジングは、ラビリンス シールや O リング溝を作成するための精密機械加工に対応しており、この材料はタイプ III 硬質陽極酸化仕様に陽極酸化処理することができ、摩耗や腐食に強いセラミックのような表面を実現します。この機械加工性と表面処理適合性の組み合わせにより、アルミニウムは屋外での長期使用において、多くの代替品よりも優れています。
光学精度のための寸法安定性
LiDAR センサーの光学的位置合わせは、-40°C ~ 105°C の温度範囲にわたって、また車両の耐用年数全体にわたって維持される必要があります。適切に焼き戻されたアルミニウム合金は、低いクリープと高い寸法安定性を示します。ただし、重要な要素は製造公差です。 精密アルミニウムハウジング ISO 2768-f 以上の精度で機械加工されているため、取り付けボス、位置決めピン、および光学窓がミクロンレベルの精度で位置決めされることが保証され、LIDAR のアクティブな位置合わせが簡素化され、生産時の校正オーバーヘッドが削減されます。
電磁干渉 (EMI) シールド
最新の車両には、レーダー、Wi-Fi、セルラー、V2X 通信システムなどの RF エミッターが高密度に搭載されています。アルミニウム製のハウジングはファラデー ケージとして機能し、ライダーの敏感なアナログ フロントエンドにノイズを誘発する可能性がある外部電磁場を減衰させます。導電性ガスケットとメッキインターフェイスにより、継続的なシールド効果が保証されますが、この要件はコンプライアンステスト中に断続的な信号の劣化が現れるまで見落とされがちです。
LiDAR センサーのハウジングにアルミニウムが推奨される理由
自動車用 LIDAR ハウジングの材料選択には、重量、熱性能、製造性、コスト間のトレードオフが関係します。アルミニウムは一貫して最適なバランスを保っており、システムのパフォーマンスに直接影響を与える点で代替品を上回ります。
| プロパティ | アルミニウム(6061-T6) | 亜鉛合金 (ZAMAK 3) | プラスチック(PC ABS) |
|---|---|---|---|
| 熱伝導率(W/m・K) | 167 | 113 | 0.25 |
| 密度 (g/cm3) | 2.70 | 6.60 | 1.15 |
| 引張強さ(MPa) | 310 | 280 | 55 |
| CTE (μm/m・℃) | 23.6 | 27.4 | 70-90 |
| 表面仕上げオプション | アルマイト、クロメート、塗装 | メッキ、塗装 | 塗装、メタライゼーション |
これらの定量的な指標を超えて、アルミニウムは大量生産において実際的な利点をもたらします。この材料は幅広い焼質で容易に入手でき、冷間押出または鍛造して結晶粒構造を改善することができ、優れた切りくず処理で高速 CNC 加工をサポートします。プロトタイプや少量の試作では、アルミニウムはコスト効率が高く、繰り返しが早いのが特徴です。中量から大量の場合、冷間押出または精密ダイカストの金型コストは数千単位で償却され、非常に競争力のある部品あたりのコストが実現します。
見落とされがちな側面の 1 つは、他の自動車材料との電気的適合性です。適切に陽極酸化またはコーティングされている場合、適切な設計慣行に従っている限り、重大な腐食のリスクを伴うことなく、アルミニウムを鋼製取り付けポイントまたはマグネシウム部品に隣接して使用できます。この互換性により、組み立てが簡素化され、複雑な絶縁層の必要性が軽減されます。
自動車グレードのアルミニウム LiDAR ハウジングの主要な製造要件
を生産する LiDAR用のカスタムアルミニウムハウジング 自動車の耐久性基準を満たすには、さまざまな側面にわたる規律あるプロセス制御が必要です。次の表は、重要な製造パラメータとその一般的な仕様をまとめたものです。
| パラメータ | 代表的な仕様 | 検証方法 |
|---|---|---|
| 寸法許容差 | 重要な機能では ±0.05 mm | 三次元測定機、光学スキャナー |
| 光インターフェースの平坦性 | < 0.02 mm 50 mm以上 | 干渉計 |
| 表面粗さ(アルマイト処理) | Ra < 1.6 μm | 表面形状計 |
| アルマイトの厚さ (タイプ III) | 25~50μm | 渦電流 |
| 漏れ率 (ヘリウム試験) | < 1×10⁻⁵ mbar・L/s | 質量分析計 |
| 熱サイクル生存率 | -40℃~105℃、500サイクル | サーマルチャンバー |
| 耐塩水噴霧性 | ≥ 480 時間 (ASTM B117) | 塩水噴霧室 |
プロセスの選択: 冷間押出、CNC、ダイカスト
一次製造プロセスの選択は、ハウジングの機械的特性とコスト構造に大きな影響を与えます。冷間押出を形状に適用すると、鋳造品と比較して、優れた粒流れ、より高い降伏強度、および改善された耐疲労性を備えた部品が製造されます。このプロセスは、統合された冷却機能を備えた円筒形または円筒形に近いハウジングに特に適しています。アンダーカット、薄壁、または複数の内部キャビティを備えた複雑な形状の場合、材料の無駄は多くなりますが、棒材または事前成形ブランクからの多軸 CNC 加工が依然として最も柔軟なアプローチです。高圧ダイカストは、大量生産 (年間 50,000 個以上) の場合、部品あたりのコストが最も低くなりますが、気孔を避けて耐圧性を確保するために慎重な設計が必要です。冷間押出成形プリフォームと仕上げ機械加工を使用するハイブリッド アプローチは、多くの場合、材料効率と CNC 操作の精度を組み合わせ、中量生産の場合に最適なバランスになります。
表面処理と防食
自動車のアルミニウム製エンクロージャは、ブレーキ液、冷却液、フロントガラスウォッシャーの溶剤などの過酷な化学環境に耐える必要があります。標準溶液は硫酸陽極酸化プロセスであり、通常は MIL-A-8625 Type II または Type III に準拠しています。タイプ III (ハードコート) 陽極酸化処理により、優れた耐摩耗性と誘電体バリアが得られます。酢酸ニッケルによる追加のシールまたは熱水シールにより、多孔質陽極層が閉じられ、孔食のリスクが最小限に抑えられます。車両シャーシへの導電性が必要な場合は、陽極酸化処理の代わりにクロメート化成皮膜(黄色または透明)が指定されます。ガルバニック系列を理解し、適切なファスナー材料 (不動態化されたステンレス鋼など) を選択することは、長期使用におけるバイメタル腐食を回避するために重要です。
カスタムアルミニウム製 LiDAR ハウジングの製造ワークフロー
初期設計から検証済みの製造に至るまで、カスタム アルミニウム ハウジングの開発は、構造化された認定プロセスに従います。以下のフロー図は、主要な段階を示しています。
カスタム LiDAR アルミニウム ハウジングを調達する際のよくある落とし穴
十分なリソースを備えたエンジニアリング チームであっても、カスタム エンクロージャを調達する際に、損害の大きいミスを犯す可能性があります。次の問題は、後で現場での障害や生産の遅延に直面するプロジェクトで頻繁に観察されます。
落とし穴 1: 許容範囲の積み重ねの無視
統計的公差解析を実行せずに個々のフィーチャー公差を指定すると、多くの場合、アセンブリが光学的位置合わせ要件を満たさないことになります。たとえば、3 つの重要な位置決め面がそれぞれ ±0.05 mm に保たれているハウジングでは、最悪の場合でも ±0.15 mm の誤差が蓄積される可能性があり、これは多くの LIDAR 設計では許容できません。解決策は、モンテカルロまたは RSS 解析を実行し、実際の組み立て順序を反映するデータム参照フレームを使用して幾何学的寸法および公差 (GD&T) を指定することです。
落とし穴 2: 不適切なサーマルインターフェイス設計
一部の設計では、負荷時のコンプライアント層の圧縮やハウジングの平坦性を考慮せずに、サーマル パッドの平らで滑らかな表面を指定しています。時間の経過とともに、サーマルペーストのポンプアウトやパッドの緩和により熱抵抗が増加し、ホットスポットの形成につながる可能性があります。サーマルインターフェース材料に小さな隆起ボスまたは浅いポケットを組み込むと、長期的な熱安定性が大幅に向上します。
落とし穴 3: プロセス能力の見落とし
プロトタイプのサプライヤーは、時間のかかる高コストのプロセス (たとえば、大規模な手作業による仕上げを伴う 5 軸 CNC) を使用して優れたサンプルを製造する場合があります。ただし、大量生産ラインに移行する場合、限界寸法のプロセス能力 (Cpk) が不十分になる場合があります。委託製造業者と早期に連携して、プロセス制御計画と測定システム分析 (MSA) を評価することが不可欠です。生産前の段階で統計データを含む生産検証計画をリクエストすると、後でコストのかかる再認定を防ぐことができます。
落とし穴 4: 環境コンプライアンスの無視
自動車メーカーは、REACH、RoHS、ELV 指令への準拠をますます要求しています。六価クロム系化成皮膜などの一部の表面仕上げは制限されています。設計段階の早い段階で三価クロムまたはニッケルフリーの陽極酸化処理の代替品を指定することで、形状、フィット感、機能に影響を与える可能性のある直前の材料変更を回避できます。
私たちの経験では、最も成功した LIDAR ハウジング プロジェクトは、開発タイムラインの少なくとも 20% を検証とテストのプロセスに割り当てています。この投資は、保証請求の削減と現場の信頼性の向上という形で何倍にもなって返ってきます。
CNLongto のカスタム ソリューション
CNLongto は、重要な自動車センシング用途向けの高精度アルミニウム部品の設計と製造を専門としています。当社の能力は、製品のライフサイクル全体に及びます。 LiDAR用のカスタムアルミニウムハウジング 、製造可能性を考慮した設計分析やラピッドプロトタイピングから中量産および大量生産まで。
当社は、冷間押出、4 軸および 5 軸 CNC 加工、表面陽極酸化処理 (タイプ II およびタイプ III)、CMM および光学測定システムを使用した総合的な品質検査などの社内サービスを提供しています。当社のエンジニアリング チームは、顧客の図面を直接操作して、光学および電子サブシステムの機能要件を維持しながら、製造可能性を考慮して形状を最適化します。当社は OEM モデルと ODM モデルの両方をサポートしており、すべての生産ロットについて厳格な PPAP 文書を維持しています。貴社のプロジェクトが少量の試験運用を必要とする場合でも、複数年にわたる大量の供給契約が必要な場合でも、当社は信頼性が高くコスト効率の高いソリューションを提供する準備ができています。
精密アルミニウム筐体の当社の機能を当社の製品でご覧ください。 製品概要ページ 当社の製造基準と品質認証について詳しくは、こちらをご覧ください。
結論と行動喚起
の 精密アルミニウムハウジング ADAS LIDAR センサーの重要なシステム コンポーネントは、商品の筐体ではありません。これは、熱性能、光学的位置合わせ、電磁両立性、および長期的な環境耐久性に直接影響します。自動車配備の厳しい要件を満たすハウジングを実現するには、材料の選択、製造プロセスの管理、および厳格な検証が不可欠です。定量的な仕様に焦点を当て、経験豊富な製造パートナーと早期に連携し、よくある調達の落とし穴を回避することで、エンジニアリング チームは車両のライフ サイクル全体にわたってライダー システムが信頼性の高い認識データを確実に提供できるようになります。
ADAS LiDAR プロジェクト用の信頼性の高いカスタム アルミニウム ハウジングをお探しの場合は、図面と仕様をお送りください。
当社のエンジニアリング チームはお客様の設計をレビューし、製造可能性、公差の最適化、コスト削減の機会についてフィードバックを提供します。
よくある質問
Q1: LIDAR アルミニウム ハウジングの最も重要な公差はどれくらいですか?
の most critical tolerance is typically the flatness and position of the optical interface plane, which directly affects the alignment of the laser transmitter and receiver modules. A flatness of less than 0.02 mm over the mounting area is commonly required to ensure consistent beam divergence and receiver sensitivity.
Q2: 自動車用 LIDAR ハウジングでは、塗装よりも陽極酸化処理が好ましいのはなぜですか?
陽極酸化処理により、アルミニウム基材と一体化した硬質のセラミックのような表面層が形成され、塗装に比べて優れた耐摩耗性、密着性、腐食保護を実現します。また、コーティングの厚さが均一であるため (タイプ III では通常 25 ~ 50 μm)、厳しい寸法公差が維持されます。一方、ペイント層は不均一で、機械的ストレスによって欠けたり剥がれたりする可能性があります。
Q3: アルミニウム合金の選択はハウジングの性能にどのような影響を与えますか?
合金の選択は、熱伝導率、強度、および機械加工性に影響します。 6061-T6 はバランスのとれた特性のため最も一般的な選択肢ですが、6082-T6 はより要求の厳しい構造用途向けにわずかに高い強度を提供します。最大の熱伝達を必要とする設計の場合、1050A や 1100 (熱伝導率が高い) などの合金が検討されますが、これらは柔らかく強度に劣るため、多くの場合、より厚い壁が必要になります。
Q4: 冷間押出アルミニウムハウジングは、CNC 加工部品と同じ表面仕上げを実現できますか?
冷間押出成形品の表面仕上げは通常、引抜材と同等 (Ra 1.6 ~ 3.2 μm) です。光学シール面や重要な嵌合面の場合、通常、二次仕上げ作業 (精密な旋削や研削など) が必要です。ただし、押出プロセスは優れた粒子構造とより高い降伏強度を提供し、壁厚の要件を軽減し、疲労耐性を向上させることができます。
Q5: カスタムアルミニウムハウジングのプロトタイプの通常のリードタイムはどれくらいですか?
複雑な表面処理を行わない標準的な CNC 加工プロトタイプの場合、リードタイムは 2 ~ 4 週間です。これには、材料の調達、加工、基本的な品質検査が含まれます。陽極酸化またはその他の表面仕上げが必要な場合は、さらに 3 ~ 5 営業日追加します。冷間押出プロトタイプの場合、工具の製造時間によりリードタイムは 6 ~ 8 週間に増加しますが、これは通常 1 回限りの投資です。
おすすめ商品
-
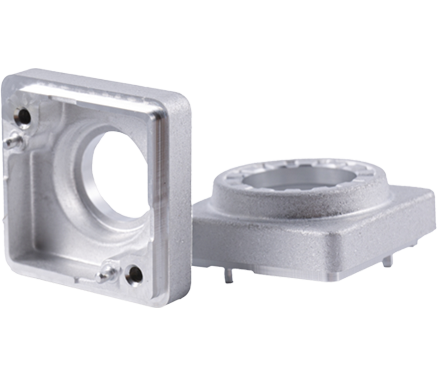
車両用アルミ製カメラ筐体
材料: Al1070、信頼できる純度は製品の優れた放熱をもたらし、クライアント側のレーザー溶接の信頼性と安定性を確保できます。
CNC: 機械加工クランプの信頼性;
開発: 製品の公差と適合性、構造設計
PPM: 製品品質の安定性と一貫性;
-
アルミニウム冷間押出
省エネと環境保護、高い生産効率、高い製品精度、原材料の節約。
プロセス: 1、押出、2、ブランキング、3、研削、4、冷間押出、5、磁気研削、6、CNC、7、超音波洗浄、8、完全検査および包装。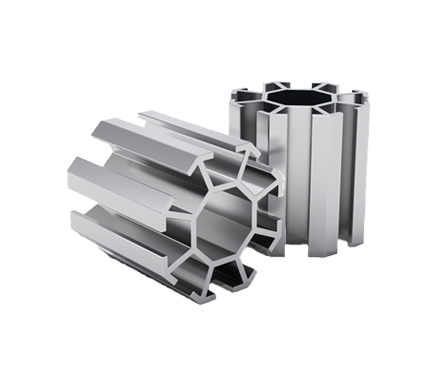
-
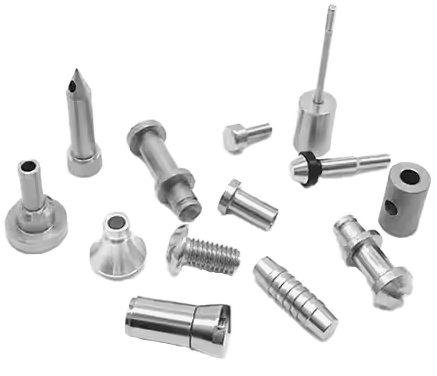
アルミニウム冷間鍛造部品
製品の表面粗さは低く、変形の強化効果により製品の強度も向上します。
-
電話番号
+86-0572-2210226電話番号
+86-13819283977 +86-13567228000 +86-13655726561住所
中国浙江省湖州市燕三路288号創新創業産業園B棟QRコード
-
クイックリンク
ホーム 製品 会社情報 生産工場 産業 ニュース お問い合わせ -
製品一覧
車両用アルミ製カメラ筐体 アルミニウム冷間押出 アルミニウム冷間鍛造部品 -
お気軽にお問い合わせください